
Mục lục
- Công nghệ Ép Phun Nhựa (Injection Moulding): Khái Niệm và Vai Trò
- Cấu Tạo Máy Ép Phun và Chức Năng Từng Đơn Vị
- Giải thích Cách Hoạt Động Chuyên Sâu: Chu Kỳ Ép Phun 8 Bước
- Ứng dụng, Vật liệu và Giá trị
- Khuôn ép phun làm bằng gì và dùng được bao lâu?
- Lỗi ép phun thường gặp và cách khắc phục
- Câu hỏi thường gặp
- Ép phun là gì và ứng dụng phổ biến nhất là gì?
- Quy trình ép phun khác gì so với ép nhựa thông thường?
- Ưu điểm và nhược điểm của ép phun là gì?
- Những vật liệu nào thường được sử dụng trong ép phun?
- Ép phun tường mỏng và ép vi phun là gì?
- Sự cố máy ép phun thường gặp là gì và giải pháp là gì?
- Có các loại khuôn ép phun nào phổ biến?
- Giá máy ép phun nhựa và dịch vụ ép phun nhựa được tính như thế nào?
- Ép chồng là gì?
- Ép phun nhựa là gì?
- Hệ thống máy ép phun gồm những bộ phận chính nào?
- Chu trình ép phun diễn ra theo mấy bước?
- Ép phun tiếng Anh là gì?
- HDPE ép phun là gì?
- Ép phun kim loại là gì?
- Liên hệ tư vấn thùng nhựa ép phun
Nội dung được ICD xem xét và cập nhật - Tuần 42/2026
Ép phun (injection molding) là phương pháp nấu chảy hạt nhựa trong xi lanh có trục vít rồi phun dưới áp suất cao vào khuôn kín, giữ áp, làm nguội và đẩy sản phẩm ra. Thời gian phun thường dưới 1 giây và một bộ khuôn thép tốt có thể cho hơn 1 triệu sản phẩm, nên đây là cách sản xuất hàng loạt phổ biến nhất cho nắp chai, linh kiện, thùng và sóng nhựa.
Tóm tắt nội dung chính:
- Ép phun (Injection Molding) là công nghệ sản xuất cốt lõi, sử dụng áp suất cực cao để đẩy nhựa nóng chảy vào khuôn kín (khuôn ép phun), tạo ra các sản phẩm nhựa phức tạp với độ chính xác micron và đồng đều cao.
- Hệ thống máy ép phun bao gồm ba đơn vị chính: Đơn vị Kẹp Khuôn, Đơn vị Phun và Đơn vị Điều khiển. Trục vít là bộ phận then chốt thực hiện cả ba chức năng: cấp liệu, nấu chảy và phun.
- Chu trình ép phun diễn ra theo 8 bước nghiêm ngặt: Đóng khuôn, Định lượng, Phun, Giữ áp, Làm nguội, Hồi nhựa, Mở khuôn và Đẩy sản phẩm.
- Công nghệ này đòi hỏi kiểm soát chặt chẽ các thông số gia công như nhiệt độ, áp suất và thời gian để đảm bảo độ chính xác và lặp lại của các sản phẩm nhựa kỹ thuật.
Công nghệ Ép Phun Nhựa (Injection Moulding): Khái Niệm và Vai Trò
Ép phun là công nghệ tạo hình nhựa nhiệt dẻo bằng cách phun nhựa nóng chảy vào khuôn kín; theo tổng hợp trên Wikipedia (Injection moulding), đây là phương pháp phổ biến nhất hiện nay để sản xuất chi tiết nhựa với số lượng lớn.
Ép phun nhựa là công nghệ sản xuất nền tảng, tạo ra hầu hết các sản phẩm nhựa kỹ thuật và tiêu dùng. Việc hiểu rõ về công nghệ ép phun nhựa là nền tảng để đánh giá chất lượng sản phẩm.
Về bản chất, ép phun nhựa là quá trình vật lý hóa học, nơi vật liệu nhựa hạt được nấu chảy hoàn toàn trong buồng gia nhiệt, sau đó phun vật liệu vào khuôn dưới áp suất cực cao vào lòng khuôn ép nhựa đã được làm mát.
Quá trình này đảm bảo nhựa nóng chảy lấp đầy mọi chi tiết, tạo ra các chi tiết chính xác như bánh răng, chi tiết máy, đồ chơi, vỏ điện tử hoặc nắp chai, linh kiện.
- So sánh công nghệ: Công nghệ ép phun chuyên tạo ra các chi tiết đặc, phức tạp và cần độ chính xác cao (ví dụ: vỏ điện thoại, linh kiện máy tính). Công nghệ này khác biệt với Thổi nhựa (Blow Moulding) (dùng cho sản phẩm rỗng) và Đúc ép (Compression Moulding) (dùng áp suất ép vật liệu rắn).
Bảng dưới đây so sánh ép phun với các công nghệ tạo hình nhựa thường gặp khác:
| Công nghệ | Nguyên lý | Sản phẩm điển hình | Khi nào nên chọn |
|---|---|---|---|
| Ép phun | Phun nhựa nóng chảy vào khuôn kín dưới áp suất cao | Thùng, sóng nhựa, nắp chai, vỏ thiết bị, linh kiện | Chi tiết đặc, hình dạng phức tạp, sản lượng lớn |
| Thổi khuôn | Thổi khí vào phôi nhựa nóng cho áp vào thành khuôn | Chai, can, bình, pallet thổi | Sản phẩm rỗng, thành tương đối đều |
| Định hình nhiệt | Gia nhiệt tấm nhựa rồi hút chân không hoặc ép vào khuôn | Khay vỉ, hộp đựng thực phẩm mỏng | Sản phẩm thành mỏng, khuôn rẻ, sản lượng vừa |
| Đúc ép (nén) | Đặt vật liệu vào khuôn nóng rồi ép bằng lực | Chi tiết nhựa nhiệt rắn, cao su | Vật liệu nhiệt rắn, chi tiết dày |
Cấu Tạo Máy Ép Phun và Chức Năng Từng Đơn Vị
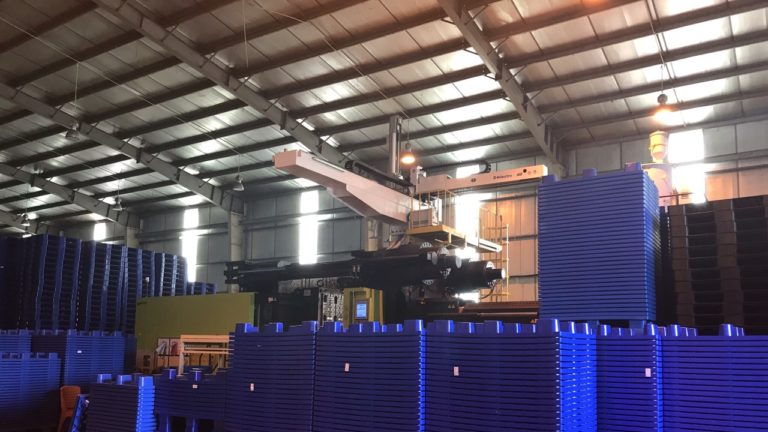
Máy ép phun gồm ba khối chính: cụm kẹp giữ khuôn đóng chặt, cụm phun nấu chảy và đẩy nhựa vào khuôn, và bộ điều khiển quản lý nhiệt độ, áp suất, thời gian của từng chu kỳ.
Một máy ép phun nhựa (hay còn gọi là máy đúc phun nhựa hoặc máy phun ép nhựa) là hệ thống cơ điện tử phức tạp, hoạt động theo nguyên lý tự động hóa cao.
1. Đơn vị Kẹp Khuôn (Clamping Unit)
- Chức năng: Tạo ra lực kẹp cực lớn (Lực kẹp) để giữ chặt khuôn ép phun đóng kín.
- Khuôn ép: Khuôn ép phun nhựa là tài sản quan trọng nhất. Khuôn có thể là khuôn ép nhựa 2 tấm (cấu tạo đơn giản nhất) hoặc đa tấm, được chế tạo bằng thép hợp kim và có hệ thống làm mát tích hợp.
Máy ép phun được gọi theo lực kẹp (tấn). Theo Wikipedia, dải lực kẹp trải từ dưới 5 tấn đến trên 9.000 tấn; quy tắc ước lượng thường dùng là 4-5 tấn cho mỗi inch vuông diện tích chiếu của sản phẩm (khoảng 0,6-0,8 tấn/cm²). Nhựa càng cứng, khó chảy thì càng cần áp suất phun cao và lực kẹp lớn để khuôn không bị đẩy hở.
2. Đơn vị Phun (Injection Unit)
- Chức năng: Định lượng, nấu chảy và đồng hóa vật liệu.
- Trục vít: Trục vít là bộ phận trung tâm. Nó vừa nấu chảy nhựa trong buồng gia nhiệt vừa thực hiện phun vật liệu vào khuôn.
Lượng nhựa trục vít gom ở đầu xi lanh cho mỗi lần phun gọi là một mẻ phun (shot). Mẻ phun phải đủ để lấp đầy kênh dẫn, lòng khuôn, bù co ngót, và chừa một lớp đệm khoảng 10% thể tích nằm lại trong xi lanh để truyền áp lực từ trục vít sang khuôn.
3. Đơn vị Điều khiển (Control Unit)
- Chức năng: Kiểm soát mọi thông số về nhiệt độ, áp suất, tốc độ và thời gian theo chu kỳ. Các máy hiện đại như máy ép nhựa Woojin sử dụng hệ thống điều khiển PLC để đảm bảo tính lặp lại và chính xác cao.
Giải thích Cách Hoạt Động Chuyên Sâu: Chu Kỳ Ép Phun 8 Bước
Một chu kỳ ép phun gồm 8 bước nối tiếp, từ đóng khuôn đến đẩy sản phẩm; trong đó giai đoạn làm nguội thường chiếm nhiều thời gian nhất, còn bước phun thường chỉ diễn ra dưới 1 giây.
Quy trình chu trình ép phun diễn ra theo một trình tự nghiêm ngặt, đảm bảo độ chính xác của sản phẩm cuối cùng.
- Đóng khuôn (Clamping): Máy ép phun đóng và khóa chặt khuôn mẫu dưới Lực kẹp.
- Định lượng: Trục vít quay để nấu chảy và rút lui, chuẩn bị lượng nhựa nóng chảy chính xác.
- Phun (Injection): Trục vít đẩy nhựa nóng chảy dưới Áp suất ép phun cao qua lỗ phun (Nozzle), qua kênh dẫn (Runner) và cửa vào (Gate) để lấp đầy lòng khuôn.
- Giữ áp: Áp suất được duy trì (Áp suất giữ) trong một khoảng thời gian nhất định. Bước này rất quan trọng, thường diễn ra tại quá trình chuyển đổi (Switch-over point), nơi áp suất phun chuyển sang áp suất giữ.
- Giai đoạn làm nguội (Cooling stage): Sản phẩm đông cứng bên trong khuôn đã được làm mát.
- Hồi nhựa (Recovery): Trục vít tiếp tục quay và rút lui để chuẩn bị vật liệu cho chu kỳ tiếp theo.
- Mở khuôn (Opening mold): Lực kẹp giải phóng, khuôn mở ra.
- Đẩy sản phẩm (Ejection): Hệ thống đẩy hoạt động, đẩy sản phẩm ra khỏi khuôn.

Trên máy thực tế, bước định lượng và bước hồi nhựa là cùng một thao tác của trục vít: ngay khi cửa vào khuôn đông cứng, trục vít vừa quay vừa lùi để gom nhựa cho mẻ sau, trong lúc sản phẩm trong khuôn đang làm nguội. Điểm chuyển sang giữ áp thường đặt khi lòng khuôn đầy khoảng 95-98% để tránh áp suất tăng vọt, sau đó áp giữ được duy trì đến khi cửa vào đông cứng nhằm bù co ngót.
| Giai đoạn | Thông số cần kiểm soát | Lỗi nếu cài sai |
|---|---|---|
| Phun | Tốc độ phun, nhiệt độ nhựa, vị trí chuyển sang giữ áp | Thiếu liệu, vết dòng chảy, cháy khí |
| Giữ áp | Áp suất giữ, thời gian giữ | Lõm co, sai kích thước, bavia |
| Làm nguội | Nhiệt độ khuôn, lưu lượng nước làm mát, thời gian | Cong vênh, kéo dài chu kỳ |
| Đẩy sản phẩm | Vị trí chốt đẩy, góc thoát khuôn | Vết chốt đẩy, biến dạng, nứt |
Ứng dụng, Vật liệu và Giá trị
Ép phun dùng được cho hầu hết nhựa nhiệt dẻo; trong bao bì công nghiệp, PP và HDPE là hai vật liệu chính để ép thùng, sóng nhựa, nắp và khay vì bền va đập, nhẹ và chịu hóa chất tốt.
Công nghệ máy ép phun có thể làm việc với hầu hết các loại nhựa nhiệt dẻo và được ứng dụng từ sản xuất máy ép phun nhựa mini để tạo các chi tiết siêu nhỏ cho đến các sản phẩm lớn:
- Vật liệu phổ biến: Polypropylene (PP), Polyethylene (PE), Acrylonitrile Butadiene Styrene (ABS), Polycarbonate (PC).
- Phân loại Khuôn:
- Khuôn Ép Phun 2 Tấm: Thiết kế đơn giản nhất.
- Khuôn Hot Runner: Giữ nhựa luôn nóng chảy trong hệ thống kênh dẫn, giảm thiểu kênh dẫn (runner) và tiết kiệm vật liệu.
- Khuôn Ép Thổi: Dùng để sản xuất các chi tiết rỗng, như bình chứa và chai lọ.
Mỗi loại nhựa có cửa sổ gia công riêng, vì vậy khi đổi vật liệu thường phải chỉnh lại nhiệt độ, áp suất và có thể cả khuôn:
| Nhựa | Đặc tính khi ép phun | Sản phẩm ép phun thường gặp |
|---|---|---|
| PP | Dễ chảy, co ngót tương đối cao, bề mặt bóng | Thùng, sóng nhựa, nắp, hộp thực phẩm, chi tiết ô tô |
| HDPE | Dai, chịu va đập và nhiệt độ thấp tốt | Thùng sóng, pallet nhựa, thùng rác |
| ABS | Cứng, bề mặt đẹp, dễ sơn mạ | Vỏ thiết bị điện tử, đồ chơi |
| PC | Trong suốt, chịu va đập cao, cần sấy kỹ trước khi ép | Kính bảo hộ, vỏ đèn, linh kiện điện |
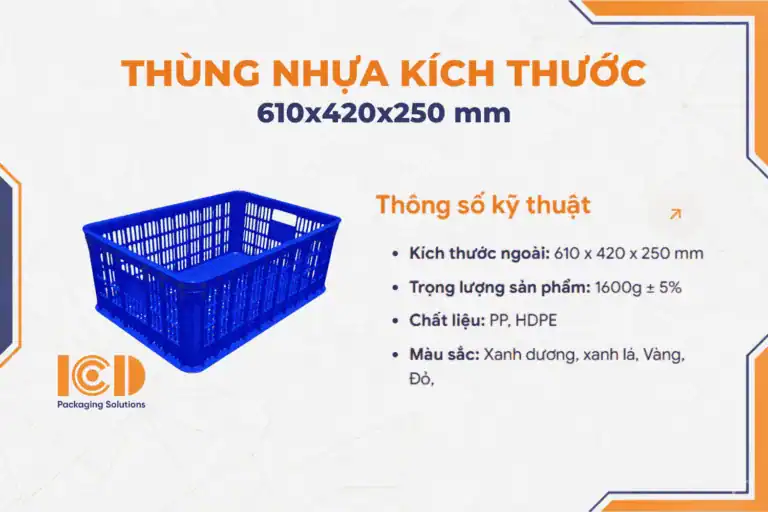
Thùng nhựa công nghiệp là ví dụ điển hình của ép phun: thùng sóng hở ICD 610 x 420 x 250 mm (mã HS014) làm từ HDPE nguyên sinh, toàn bộ thân, gân tăng cứng và lỗ quai được tạo trong một lần ép, nên các thùng cùng mã có kích thước đồng nhất và xếp chồng khít lên nhau.
Khuôn ép phun làm bằng gì và dùng được bao lâu?
Khuôn ép phun thường làm bằng thép công cụ; khuôn thép tôi cứng có tuổi thọ dài nhất, còn khuôn nhôm rẻ và làm nhanh hơn nhưng phù hợp sản lượng thấp hơn.
| Vật liệu khuôn | Độ cứng điển hình | Phù hợp |
|---|---|---|
| Thép tôi cứng (nhiệt luyện sau gia công) | 50-60 HRC | Sản lượng lớn, nhiều khuôn chạy trên 1 triệu sản phẩm |
| Thép tiền tôi | 38-45 HRC | Sản lượng vừa, chi tiết kích thước lớn |
| Nhôm hợp kim 7075, 2024 | Thấp hơn thép | Khuôn thử, sản lượng thấp; bảo trì tốt có thể trên 100.000 sản phẩm |
| Đồng beryllium (miếng chèn) | Theo vị trí chèn | Vùng cần tản nhiệt nhanh trong khuôn |
Chi phí khuôn tăng theo số lòng khuôn, độ phức tạp, yêu cầu dung sai, ren, chi tiết vát ngược (undercut) và độ bóng bề mặt. Với sản phẩm cực nhiều như nắp chai, một khuôn có thể có trên 128 lòng khuôn để ra hàng trăm nắp mỗi chu kỳ.
Lỗi ép phun thường gặp và cách khắc phục
Phần lớn lỗi ép phun đến từ ba nhóm nguyên nhân: thông số máy (nhiệt độ, áp suất, thời gian), thiết kế khuôn (cửa vào, thoát khí, làm mát) và thiết kế sản phẩm (độ dày thành không đều).
| Lỗi | Biểu hiện | Nguyên nhân thường gặp | Hướng xử lý |
|---|---|---|---|
| Thiếu liệu (short shot) | Sản phẩm không đầy, thiếu góc | Mẻ phun thiếu, nhựa nguội, thoát khí kém | Tăng lượng định lượng, nhiệt độ, tốc độ phun; mở rãnh thoát khí |
| Bavia (flash) | Nhựa tràn mỏng ở mặt phân khuôn | Lực kẹp thiếu, áp suất phun quá cao, mặt khuôn mòn | Tăng lực kẹp, giảm áp phun, sửa mặt khuôn |
| Lõm co (sink mark) | Vết lõm trên bề mặt chỗ thành dày | Áp giữ hoặc thời gian giữ thiếu, thành dày không đều | Tăng áp và thời gian giữ, làm thành đều hơn |
| Cong vênh (warpage) | Sản phẩm bị vặn, không phẳng | Làm nguội không đều, co ngót lệch giữa các vùng | Cân bằng làm mát, kéo dài thời gian nguội |
| Đường hàn (weld line) | Vệt mảnh nơi hai dòng nhựa gặp nhau | Nhựa nguội khi hội tụ, nhiều cửa vào | Tăng nhiệt độ nhựa và khuôn, đổi vị trí cửa vào |
| Cháy khí (burn mark) | Vết đen, cháy xém ở cuối dòng chảy | Khí kẹt bị nén tới mức bốc cháy | Thêm rãnh thoát khí, giảm tốc độ phun cuối hành trình |
Ép phun ra đời từ khi nào?
Máy ép phun đầu tiên được John Wesley Hyatt cấp bằng sáng chế năm 1872, hoạt động giống một xi lanh tiêm. Năm 1946, James Watson Hendry chế tạo máy ép phun trục vít đầu tiên, cho phép kiểm soát tốc độ phun và trộn màu trước khi phun; ngày nay máy trục vít chiếm phần lớn số máy ép phun.
Câu hỏi thường gặp
Ép phun là gì và ứng dụng phổ biến nhất là gì?
Ép phun là công nghệ sản xuất bằng cách sử dụng máy ép phun nhựa để phun vật liệu nhựa nóng chảy vào khuôn. Ứng dụng của ép phun vô cùng rộng rãi, từ sản xuất linh kiện ép phun, nắp chai, đồ chơi cho đến các chi tiết kỹ thuật phức tạp trong ngành ô tô và điện tử.
Quy trình ép phun khác gì so với ép nhựa thông thường?
Quy trình ép phun đề cập đến chu trình sản xuất khép kín và tự động của máy ép phun, bao gồm các bước: đóng khuôn, định lượng, phun vật liệu vào khuôn, giữ áp, và đẩy sản phẩm. Ép nhựa là thuật ngữ chung chỉ mọi quá trình tạo hình sản phẩm từ vật liệu nhựa.
Ưu điểm và nhược điểm của ép phun là gì?
Ưu điểm: Khả năng lặp lại cao, sản xuất hàng loạt với độ chính xác cao (độ chính xác), chi phí sản xuất trên mỗi đơn vị thấp. Nhược điểm: Chi phí làm khuôn ép phun ban đầu rất cao và cần có chuyên môn kỹ thuật để vận hành và kiểm soát thông số máy ép phun.
Những vật liệu nào thường được sử dụng trong ép phun?
Các vật liệu ép phun phổ biến là nhựa nhiệt dẻo (Thermoplastic) như PP, PE, ABS, PC, và đôi khi là nhựa nhiệt rắn (Thermosetting plastic). Các vật liệu chuyên biệt như ép phun TPU (Polyurethane nhiệt dẻo) được dùng cho các sản phẩm cần độ đàn hồi, và ép phun PET (Polyethylene Terephthalate) cho bao bì trong suốt.
Ép phun tường mỏng và ép vi phun là gì?
Ép phun tường mỏng (Thin-wall injection molding) là kỹ thuật ép phun nhựa tạo ra sản phẩm có độ dày thành rất mỏng (dưới 1mm), thường dùng cho hộp đựng thực phẩm hoặc vỏ điện thoại.
Ép vi phun (Micro molding) là kỹ thuật ép phun các chi tiết cực kỳ nhỏ, mẻ phun thường chỉ 0,1-1 gam và dung sai tính bằng micron (khoảng 10-100 micron), thường cho thiết bị y tế hoặc điện tử chính xác.
Sự cố máy ép phun thường gặp là gì và giải pháp là gì?
Các sự cố máy ép phun (như thiếu liệu, nứt vỡ, hoặc co ngót) thường do kiểm soát sai thông số máy ép phun. Giải pháp sự cố ép phun bao gồm việc điều chỉnh nhiệt độ khuôn, áp suất phun và thời gian làm nguội để tối ưu hóa quá trình chuyển đổi.
Có các loại khuôn ép phun nào phổ biến?
Các loại khuôn ép phun cơ bản là khuôn ép nhựa 2 tấm và khuôn hot runner. Khuôn hot runner được dùng để giảm thiểu kênh dẫn (runner) và tiết kiệm vật liệu.
Giá máy ép phun nhựa và dịch vụ ép phun nhựa được tính như thế nào?
Giá máy ép phun nhựa (như máy ép nhựa Woojin hay máy ép nhựa thủy lực) dao động rất lớn tùy thuộc vào Lực kẹp và công suất. Dịch vụ ép phun nhựa thường được báo giá dựa trên chi phí làm khuôn, vật liệu và thời gian chu kỳ sản xuất (thông số máy ép phun).
Ép chồng là gì?
Ép chồng (Overmolding) là kỹ thuật ép phun nhựa hai lần hoặc nhiều lần để tạo ra một chi tiết có nhiều vật liệu hoặc màu sắc khác nhau, thường được dùng để tạo tay cầm chống trượt (như trên bàn chải đánh răng) hoặc vỏ sản phẩm có các phần mềm, cứng khác nhau.
Ép phun nhựa là gì?
Ép phun (Injection Molding) là công nghệ sản xuất dùng áp suất cực cao đẩy nhựa nóng chảy vào khuôn kín, tạo ra sản phẩm nhựa phức tạp với độ chính xác cao và đồng đều.
Hệ thống máy ép phun gồm những bộ phận chính nào?
Ba đơn vị chính: Đơn vị Kẹp Khuôn, Đơn vị Phun và Đơn vị Điều khiển, trong đó trục vít là bộ phận then chốt thực hiện cấp liệu, nấu chảy và phun.
Chu trình ép phun diễn ra theo mấy bước?
8 bước nghiêm ngặt: Đóng khuôn, Định lượng, Phun, Giữ áp, Làm nguội, Hồi nhựa, Mở khuôn và Đẩy sản phẩm.
Ép phun tiếng Anh là gì?
Ép phun tiếng Anh là injection molding (Anh - Mỹ) hoặc injection moulding (Anh - Anh); máy ép phun là injection molding machine, khuôn ép phun là injection mold.
HDPE ép phun là gì?
HDPE ép phun là loại hạt nhựa HDPE có độ chảy phù hợp để phun vào khuôn, khác với HDPE dùng thổi chai hay đùn ống. Loại này được dùng để ép thùng sóng, pallet nhựa, thùng rác nhờ dai, chịu va đập và chịu lạnh tốt.
Ép phun kim loại là gì?
Ép phun kim loại (MIM - metal injection molding) trộn bột kim loại mịn với chất kết dính, ép phun thành hình như nhựa, sau đó tách chất kết dính và thiêu kết để được chi tiết kim loại đặc, thường là chi tiết nhỏ, phức tạp. Khác với đúc áp lực, vốn phun kim loại nóng chảy trực tiếp vào khuôn.
Liên hệ tư vấn thùng nhựa ép phun
Để được tư vấn thùng, sóng nhựa ép phun theo kích thước và tải trọng hàng hóa, hãy gửi ICD Việt Nam loại hàng, kích thước mong muốn và số lượng.
Công ty TNHH Sản xuất Công nghiệp ICD Việt Nam
Miền Bắc: Tầng 3, Tòa nhà Thăng Long A1, Thôn Bầu, Xã Thiên Lộc, Hà Nội - 0983 797 186 / 090 345 9186 / 090 5859 186
Miền Nam: 551/212 Lê Văn Khương, Tân Thới Hiệp, Quận 12, TP.HCM - 098 6784 186
Email: sales@icdvietnam.com.vn
Zalo: Chat Zalo với ICD Việt Nam
Nguồn tham khảo
- Protolabs - Designing for Moldability: Fundamental Elements (hướng dẫn thiết kế chi tiết ép phun).
- Fundamentals of Injection Molding: Tooling, Materials, and Process.
- Nguyên lý và Quy trình vận hành máy ép phun.
- Công nghệ ép phun (injection moulding) trong sản xuất nhựa - Society of Plastics Engineers (SPE).
- Wikipedia - Injection moulding (lực kẹp, đệm mẻ phun, điểm chuyển giữ áp, vật liệu và tuổi thọ khuôn, lịch sử).
- Wikipedia - Micro injection molding (khối lượng mẻ phun và dung sai ép vi phun).
- Thông số thùng nhựa sóng hở HS014 610 x 420 x 250 mm trên trang sản phẩm ICD Việt Nam, đối chiếu tháng 10/2026.