Mục lục
- Tổng quan về Các Công nghệ Sản xuất Thùng Nhựa
- Công nghệ Ép Phun (Injection Molding)
- Công nghệ Thổi Khuôn (Blow Molding)
- Công nghệ Định Hình Nhiệt (Thermoforming)
- Các công nghệ khác: đúc quay, gia công tấm Danpla và composite
- Bảng So Sánh Các Công Nghệ Sản Xuất Thùng Nhựa Chính
- Chọn công nghệ theo sản lượng và vật liệu
- Kết luận: Lựa chọn Công nghệ phù hợp
- Câu hỏi thường gặp
- Liên hệ ICD Việt Nam
Nội dung được ICD xem xét và cập nhật - Tuần 42/2026
Thùng nhựa công nghiệp được sản xuất chủ yếu bằng ba công nghệ: ép phun cho thùng đặc, sóng nhựa và thùng pallet; thổi khuôn cho thùng phuy, can và bồn IBC; định hình nhiệt cho khay, hộp thành mỏng. Ngoài ra, đúc quay dùng cho bồn và thùng rỗng cỡ lớn, còn thùng Danpla được gia công từ tấm PP rỗng ép đùn. Trong 154 mã thùng nhựa đang có trên website ICD Việt Nam, 63 mã làm từ HDPE, 52 mã từ PP và 36 mã ghi cả HDPE và PP.
Tóm tắt nội dung chính:
- Thùng nhựa công nghiệp được sản xuất chủ yếu bằng ba công nghệ nền tảng: Ép Phun, Thổi Khuôn và Định Hình Nhiệt.
- Công nghệ Ép Phun (Injection Molding) là giải pháp hàng đầu cho các loại thùng đặc, sóng nhựa và thùng chịu tải nặng, đòi hỏi độ chính xác cao và khả năng xếp chồng vượt trội.
- Công nghệ Thổi Khuôn (Blow Molding) chuyên biệt để sản xuất các sản phẩm rỗng, có dung tích lớn như thùng phuy, can nhựa lớn và bồn chứa.
- Việc lựa chọn công nghệ phù hợp cần dựa trên ba tiêu chí then chốt: Tải trọng yêu cầu, Hình dạng sản phẩm (đặc/rỗng) và Chi phí làm khuôn ban đầu.
Tổng quan về Các Công nghệ Sản xuất Thùng Nhựa
Công nghệ sản xuất quyết định hình dạng (đặc hay rỗng), độ dày thành, độ chính xác kích thước và giá thành của chiếc thùng.
Trong ngành công nghiệp hỗ trợ, thùng nhựa là một sản phẩm đa dạng, từ các hộp nhỏ đựng linh kiện điện tử đến các thùng phuy dung tích hàng trăm lít. Sự khác biệt về công năng này được tạo ra bởi các công nghệ sản xuất khác nhau.
Hiểu rõ ưu điểm của từng phương pháp sản xuất thùng nhựa là bước đầu tiên để doanh nghiệp lựa chọn đúng giải pháp đóng gói và logistics.
Chúng ta sẽ tập trung vào ba phương pháp chính tạo nên hầu hết các loại thùng nhựa trên thị trường: Ép Phun, Thổi Khuôn và Định Hình Nhiệt.
Công nghệ Ép Phun (Injection Molding)
Đây là công nghệ được sử dụng rộng rãi nhất để sản xuất các loại thùng nhựa công nghiệp cần độ bền cao và tải trọng lớn.
Nguyên lý hoạt động
Vật liệu nhựa hạt được nấu chảy, sau đó được bơm (phun) dưới áp suất cực cao vào một khuôn thép kín đã được làm mát. Sau khi vật liệu đông cứng theo hình dạng lòng khuôn, sản phẩm sẽ được đẩy ra ngoài.
Ứng dụng trong sản xuất thùng nhựa
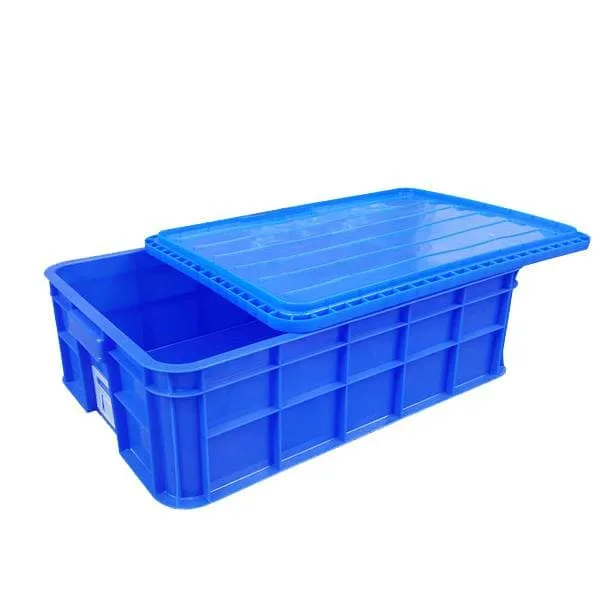
- Thùng nhựa đặc (Plastic Crates): Các loại thùng có thành dày, đáy đặc, phục vụ cho việc vận chuyển và lưu trữ các sản phẩm nặng, thường được dùng trong ngành thủy sản, may mặc, hoặc thực phẩm.
- Sóng nhựa: Các thùng có kết cấu đan lưới (sóng), dùng để xếp chồng và thông thoáng sản phẩm.
- Pallet boxes (Thùng pallet): Thùng lớn, chịu tải nặng, thường có chân hoặc ray để dùng với xe nâng.
Ưu điểm cốt lõi
- Độ chính xác và đồng đều cao: Đảm bảo khả năng xếp chồng (stacking) hoàn hảo.
- Khả năng chịu tải vượt trội: Thích hợp cho các thùng vận chuyển và lưu kho lâu dài.
- Sản xuất hàng loạt: Tốc độ sản xuất nhanh, giảm chi phí đơn vị.
Quy trình ép một chiếc thùng nhựa
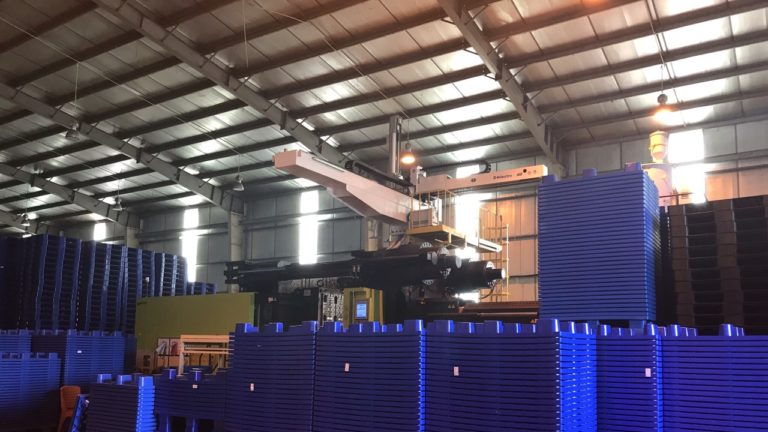
Một chu kỳ ép phun gồm sáu bước, trong đó phun và làm nguội quyết định chất lượng thùng. Phần nhựa giữ lại phía trước trục vít (khoảng 10% lượng phun) đóng vai trò đệm để truyền áp suất bù co ngót.
| Bước | Việc diễn ra | Điểm cần kiểm soát |
|---|---|---|
| 1. Phối liệu | Hạt nhựa HDPE hoặc PP trộn với hạt màu, phụ gia chống UV (nếu dùng ngoài trời) | Tỷ lệ nhựa tái sinh, độ đồng đều màu |
| 2. Hóa dẻo | Trục vít quay trong xi lanh gia nhiệt, vừa nấu chảy vừa trộn đều nhựa và dồn về phía trước | Nhiệt độ các vùng xi lanh |
| 3. Phun | Trục vít tiến như piston, đẩy nhựa vào lòng khuôn ở tốc độ cao; thường dưới 1 giây | Điểm chuyển sang giữ áp khi khuôn đầy khoảng 95-98% |
| 4. Giữ áp, làm nguội | Giữ áp để bù co ngót, nước làm mát chạy trong khuôn cho đến khi thùng đủ cứng | Thời gian làm nguội, nhiệt độ nước khuôn |
| 5. Mở khuôn, lấy sản phẩm | Chốt đẩy hoặc robot lấy thùng ra, khuôn đóng lại cho chu kỳ mới | Thùng không bị biến dạng khi đẩy |
| 6. Hoàn thiện, kiểm tra | Cắt bavia, kiểm tra kích thước, khối lượng, thử xếp chồng | Dung sai kích thước, khối lượng thùng |
Lỗi thường gặp ở thùng ép phun và nguyên nhân
Biết tên lỗi giúp người mua kiểm tra lô hàng ngay khi nhận, đặc biệt với thùng xếp chồng nhiều tầng trong kho.
| Lỗi | Biểu hiện trên thùng | Nguyên nhân thường gặp |
|---|---|---|
| Thiếu nhựa (short shot) | Thành hoặc gân bị khuyết, không điền đầy | Lượng nhựa hoặc áp suất phun không đủ, nhựa nguội quá sớm |
| Vết lõm (sink mark) | Lõm nhẹ trên bề mặt đối diện gân, chân thùng | Thành dày không đều, giữ áp hoặc làm nguội chưa đủ |
| Cong vênh | Đáy hoặc thành bị vặn, thùng xếp chồng không khít | Làm nguội không đều, ứng suất dư |
| Bavia (flash) | Lớp nhựa mỏng tràn ở đường phân khuôn | Lực kẹp khuôn không đủ, khuôn mòn |
| Đường hàn (weld line) | Vệt mảnh tại chỗ hai dòng nhựa gặp nhau, điểm yếu khi va đập | Nhiệt độ nhựa hoặc khuôn thấp, vị trí cổng phun |
Khuôn ép phun bằng thép được thiết kế cho hàng trăm nghìn đến hơn một triệu chu kỳ, nên chi phí khuôn chỉ hợp lý khi sản lượng đủ lớn. Đây là lý do các mã thùng phổ thông có giá tốt, còn thùng theo kích thước riêng thường đi kèm số lượng đặt tối thiểu.
Công nghệ Thổi Khuôn (Blow Molding)
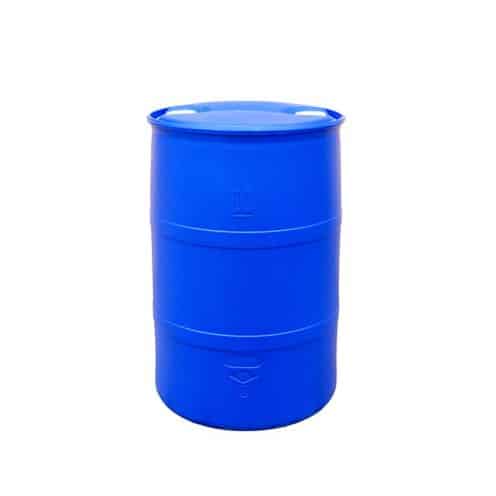
Nếu thùng nhựa cần có dung tích lớn và hình dạng rỗng, Thổi Khuôn là phương pháp tối ưu. Công nghệ này chuyên tạo ra các sản phẩm rỗng có thành mỏng, kín nước.
Nguyên lý hoạt động
Nhựa nóng chảy được tạo thành một ống nhựa mềm (parison). Ống nhựa này được đặt vào giữa khuôn và khuôn đóng lại. Sau đó, khí nén được bơm vào bên trong, thổi căng ống nhựa ra và ép chặt vào thành khuôn. Sản phẩm được làm nguội và tháo khuôn.
Ứng dụng trong sản xuất thùng nhựa
- Thùng phuy nhựa (Plastic Drums): Thùng chứa 200 lít cho hóa chất, dung môi, hoặc thực phẩm lỏng.
- Can nhựa lớn: Can nhựa đa dung tích từ 10L, 20L, 50L trở lên.
- Bồn IBC (Intermediate Bulk Container): Bồn nhựa lớn có khung thép bảo vệ, dùng cho vận chuyển hóa chất lỏng.
Ưu điểm cốt lõi
- Tạo sản phẩm rỗng: Lý tưởng cho chất lỏng, hóa chất, hoặc nguyên liệu dạng bột.
- Dung tích lớn: Khả năng sản xuất các thùng chứa có thể tích rất lớn với thành mỏng, tiết kiệm vật liệu.
- Chi phí hiệu quả: Hiệu quả cao khi sản xuất số lượng lớn các sản phẩm có cùng hình dạng.
Công nghệ Định Hình Nhiệt (Thermoforming)
Định hình nhiệt thường không được dùng để sản xuất thùng công nghiệp nặng, nhưng rất quan trọng trong lĩnh vực bao bì và hộp đựng dùng một lần.
Nguyên lý hoạt động
Tấm nhựa phẳng được nung nóng đến nhiệt độ làm mềm, sau đó sử dụng lực hút chân không (Vacuum Forming) hoặc khí nén để kéo căng và ép chặt tấm nhựa vào khuôn mẫu.
Ứng dụng trong sản xuất thùng nhựa
- Khay đựng thực phẩm: Hộp đựng dùng một lần (clamshells), khay chia ngăn.
- Hộp đựng nhẹ: Các loại hộp có hình dạng đơn giản, thành mỏng, thường dùng để trưng bày hoặc đóng gói sản phẩm.
Ưu điểm cốt lõi
- Chi phí làm khuôn thấp: Thấp hơn đáng kể so với khuôn ép phun hay thổi khuôn.
- Tốc độ sản xuất nhanh: Lý tưởng cho các sản phẩm bao bì cần số lượng lớn và dùng một lần.
Các công nghệ khác: đúc quay, gia công tấm Danpla và composite
Ba công nghệ trên chưa phủ hết các loại thùng trên thị trường: bồn và thùng rỗng rất lớn thường làm bằng đúc quay, thùng Danpla gia công từ tấm nhựa rỗng, còn thùng chịu hóa chất mạnh có thể làm bằng composite.
Điểm chung của ba nhóm này là chi phí khuôn thấp hơn ép phun, nên phù hợp sản phẩm kích thước lớn hoặc số lượng vừa phải. Đổi lại, độ chính xác kích thước và tốc độ sản xuất không bằng ép phun, nên ít khi dùng cho thùng xếp chồng tự động cần dung sai chặt.
Bảng So Sánh Các Công Nghệ Sản Xuất Thùng Nhựa Chính
Bảng dưới so sánh ba công nghệ chính theo sản phẩm, hình dạng, độ dày thành, chi phí khuôn và tốc độ.
| Tiêu chí | Ép Phun (Injection Molding) | Thổi Khuôn (Blow Molding) | Định Hình Nhiệt (Thermoforming) |
| Sản phẩm lý tưởng | Thùng đặc, thùng sóng, pallet boxes (chịu tải nặng) | Thùng phuy, can, bồn IBC (sản phẩm rỗng, dung tích lớn) | Khay đựng, hộp đựng có thành mỏng (sản phẩm bao bì) |
| Hình dạng cuối cùng | Đặc (Solid) | Rỗng (Hollow) | Tấm nông (Shallow depth) |
| Độ dày thành | Dày và đồng đều | Mỏng và không đồng đều (mỏng nhất ở góc và cạnh, nơi phôi bị kéo giãn nhiều nhất) | Rất mỏng (mỏng nhất ở góc) |
| Chi phí làm khuôn | Cao nhất (do áp suất cao) | Cao (thấp hơn ép phun) | Thấp nhất |
| Tốc độ sản xuất | Nhanh | Trung bình đến Nhanh | Rất nhanh |
Chọn công nghệ theo sản lượng và vật liệu
Nguyên tắc chọn nhanh: sản lượng lớn và cần chính xác thì chọn ép phun, sản phẩm rỗng thì thổi khuôn hoặc đúc quay, số lượng nhỏ nhiều kích thước thì gia công tấm Danpla.
| Công nghệ | Chi phí khuôn | Sản lượng phù hợp | Thùng điển hình |
|---|---|---|---|
| Ép phun | Cao nhất | Lớn, ổn định nhiều năm | Thùng đặc, sóng nhựa, thùng chuẩn EU, khay linh kiện |
| Thổi khuôn | Cao (thấp hơn ép phun) | Lớn | Phuy, can, bồn IBC |
| Đúc quay | Thấp đến trung bình | Nhỏ đến vừa | Bồn, thùng rỗng cỡ lớn |
| Định hình nhiệt | Thấp nhất | Rất lớn (bao bì dùng một lần) | Khay, hộp thành mỏng |
| Gia công tấm Danpla | Gần như không cần khuôn | Nhỏ đến vừa, nhiều kích thước | Thùng chia ngăn, thùng ESD |
Vật liệu cũng gắn với công nghệ. HDPE và PP đều là nhựa nhiệt dẻo dùng được cho ép phun, nhưng mỗi loại có thế mạnh riêng, nên khi đặt thùng nên hỏi rõ chất liệu và tỷ lệ nhựa nguyên sinh.
| Tiêu chí | HDPE | PP |
|---|---|---|
| Số mã thùng trên web ICD | 63 mã | 52 mã (thêm 36 mã ghi cả HDPE và PP) |
| Điểm nóng chảy (tham khảo) | Khoảng 120 - 140°C | Khoảng 160 - 170°C |
| Ưu điểm | Dẻo dai, chịu va đập tốt ở nhiệt độ thấp | Cứng hơn, nhẹ hơn, chịu nhiệt cao hơn |
| Hợp với | Sóng nhựa, thùng kho lạnh, phuy, can hóa chất | Thùng chuẩn EU, khay linh kiện, tấm Danpla |
Với thùng dùng trong kho lạnh hoặc chịu va đập khi bốc xếp, HDPE thường an toàn hơn; với thùng cần cứng vững, ít biến dạng khi xếp cao trong kho tự động hoặc cần chịu nhiệt khi rửa nóng, PP là lựa chọn phổ biến.
Kết luận: Lựa chọn Công nghệ phù hợp
Việc lựa chọn công nghệ sản xuất thùng nhựa cần căn cứ vào ba yếu tố chính:
- Tải trọng và Độ bền: Nếu cần thùng đặc, chịu tải (pallet boxes), Ép Phun là giải pháp bắt buộc.
- Dung tích và Hình dạng: Nếu cần thùng rỗng (can, phuy), Thổi Khuôn là lựa chọn tối ưu.
- Chi phí và Số lượng: Định Hình Nhiệt phù hợp cho các sản phẩm bao bì mỏng, số lượng lớn và chi phí khuôn thấp.
Câu hỏi thường gặp
Thùng nhựa công nghiệp được sản xuất bằng những công nghệ nào?
Chủ yếu bằng ba công nghệ nền tảng: Ép Phun (Injection Molding), Thổi Khuôn (Blow Molding) và Định Hình Nhiệt (Thermoforming).
Công nghệ Ép Phun phù hợp cho loại thùng nào?
Ép Phun là giải pháp hàng đầu cho thùng đặc, sóng nhựa và thùng chịu tải nặng, đòi hỏi độ chính xác cao và khả năng xếp chồng vượt trội.
Công nghệ Thổi Khuôn dùng để sản xuất sản phẩm gì?
Chuyên biệt để sản xuất các sản phẩm rỗng, dung tích lớn như thùng phuy, can nhựa lớn và bồn chứa.
Quy trình sản xuất thùng nhựa gồm những bước nào?
Với thùng ép phun, quy trình gồm sáu bước: phối trộn hạt nhựa và hạt màu, hóa dẻo trong xi lanh có trục vít, phun nhựa vào khuôn, giữ áp và làm nguội, mở khuôn lấy sản phẩm, sau đó cắt bavia và kiểm tra kích thước, khối lượng.
Máy sản xuất thùng nhựa là máy gì?
Thùng đặc và sóng nhựa được làm trên máy ép phun gồm cụm phun (xi lanh, trục vít), khuôn và cụm kẹp khuôn; thùng càng lớn thì cần máy có lực kẹp càng lớn. Phuy và can làm trên máy thổi khuôn, bồn lớn làm trên máy đúc quay.
Thùng nhựa nên làm từ HDPE hay PP?
HDPE dẻo dai, chịu va đập tốt ở nhiệt độ thấp nên hợp sóng nhựa, thùng kho lạnh, phuy hóa chất. PP cứng hơn, nhẹ hơn, chịu nhiệt cao hơn nên hợp thùng chuẩn EU, khay linh kiện và tấm Danpla.
Liên hệ ICD Việt Nam
Công ty TNHH Sản xuất Công nghiệp ICD Việt Nam - tư vấn thùng nhựa, pallet, màng PE, xe nâng và giải pháp đóng gói.
Hotline: 0983 797 186 / 090 345 9186
Email: sales@icdvietnam.com.vn
Nguồn tham khảo
- Công nghệ ép phun (injection moulding) trong sản xuất nhựa - Society of Plastics Engineers (SPE).
- Quy trình đúc quay: khuôn nung nóng quay chậm quanh hai trục vuông góc - Wikipedia, Rotational molding.
- Chu kỳ ép phun, điểm chuyển giữ áp 95-98% và lượng đệm khoảng 10% - Wikipedia, mục Injection moulding.
- Hiện tượng mỏng góc khi thổi khuôn và lập trình độ dày phôi - các hướng dẫn thiết kế thổi khuôn của nhà cung cấp vật liệu.
- Số mã và chất liệu thùng nhựa - danh mục sản phẩm thùng nhựa trên website ICD Việt Nam (154 mã, tháng 10/2026).
Bấm vào video để xem ngay trên trang, cập nhật từ fanpage ICD Việt Nam.