Mục lục
- Định hình nhiệt là gì và khác các cách tạo hình nhựa khác ở đâu?
- Quy trình định hình nhiệt gồm những bước nào?
- Nên chọn định hình chân không, khí nén hay có chày hỗ trợ?
- Độ dày tấm nhựa ảnh hưởng thế nào và tính ra sao?
- Nhựa nào dùng được cho định hình nhiệt?
- Khuôn định hình nhiệt cần lưu ý những thông số nào?
- Khi nào nên dùng định hình nhiệt thay cho ép phun?
- Câu hỏi thường gặp về định hình nhiệt
- Nhựa định hình nhiệt là gì?
- Quy trình định hình nhiệt gồm những bước nào?
- Định hình chân không và định hình khí nén khác nhau thế nào?
- Loại nhựa nào thường dùng trong định hình nhiệt?
- Tấm nhựa định hình nhiệt dày bao nhiêu?
- Định hình nhiệt có đắt không?
- Vì sao sản phẩm định hình nhiệt mỏng ở góc?
- Máy định hình nhiệt gồm những bộ phận nào?
- Khay nhựa hút chân không là gì?
- Định hình nhiệt có làm được thùng nhựa chịu tải không?
- Liên hệ ICD Việt Nam
- Nguồn tham khảo
Nội dung được ICD xem xét và cập nhật - Tuần 42/2026
Định hình nhiệt (thermoforming) là cách nung mềm một tấm nhựa nhiệt dẻo rồi dùng chân không, khí nén hoặc chày ép tấm vào khuôn một mặt để tạo hình 3 chiều. Tấm dưới 1,5 mm làm khay, vỉ, hộp; tấm trên 3 mm làm vỏ máy, tấm lót, pallet nhựa. Khuôn rẻ hơn ép phun, đổi lại thành mỏng dần ở góc.
Tôi là Lê Văn Thăng, làm ở ICD Việt Nam từ năm 2011. Khách mua thùng nhựa của chúng tôi thỉnh thoảng hỏi thêm về khay lót chia ô đặt trong thùng, hoặc hỏi vì sao một chiếc khay mỏng lại rẻ khuôn hơn hẳn một chiếc thùng cùng cỡ. Câu trả lời nằm ở công nghệ định hình nhiệt. Bài này đi sâu vào riêng công nghệ đó: chọn chân không hay khí nén, tính độ dày tấm, chọn nhựa, thiết kế khuôn và lúc nào nên dùng nó thay cho ép phun.
Định hình nhiệt là gì và khác các cách tạo hình nhựa khác ở đâu?
Định hình nhiệt đi từ tấm nhựa đã ép đùn sẵn chứ không đi từ hạt nhựa, và chỉ cần khuôn một mặt. Tấm được nung tới nhiệt độ tạo hình, kéo căng lên hoặc vào khuôn, giữ cho nguội rồi cắt biên. Vì chỉ một mặt sản phẩm chạm khuôn, chỉ mặt đó có kích thước được kiểm soát; độ dày thành thay đổi theo mức tấm bị kéo giãn.
Cách gọi trong tiếng Việt khá lẫn lộn: “hút chân không”, “nhựa định hình”, “tạo hình nhiệt” đều chỉ cùng một họ công nghệ. Định hình chân không (vacuum forming) là dạng đơn giản nhất; định hình khí nén, có chày hỗ trợ hay ép hai tấm là các biến thể. Bài tổng quan về các công nghệ sản xuất thùng nhựa trên blog ICD đã đặt định hình nhiệt cạnh ép phun, thổi khuôn, đúc quay; ở đây tôi chỉ đi sâu vào riêng nó.
Quy trình định hình nhiệt gồm những bước nào?
Một chu kỳ định hình nhiệt có ba bước chính: gia nhiệt tấm, ép tấm vào khuôn bằng chân không hoặc khí nén, rồi làm nguội và cắt biên. Trước đó tấm được kẹp chặt vào khung để không co rút khi nóng.
Bước 1: gia nhiệt tấm nhựa
Tấm được đưa vào vùng sưởi, với tấm dày thường sưởi cả hai mặt, cho tới khi đạt nhiệt độ tạo hình. Nhựa vô định hình như PS, ABS, PETG có khoảng nhiệt tạo hình rộng nên dễ làm. Nhựa bán tinh thể như PP, PE chuyển rất nhanh từ dẻo sang chảy; theo hướng dẫn của hãng máy Formech, PP chỉ có một dải khoảng 10 °C để tạo hình, nên cần điều khiển nhiệt chính xác và có cảm biến độ võng tấm.
Formech đưa ra một mốc khởi đầu dễ nhớ cho máy sưởi gốm hồng ngoại một mặt: khoảng 20 giây cho mỗi 0,5 mm độ dày, tức tấm 1,5 mm cần chừng 60 giây. PP và PE cần lâu hơn, khoảng 75 giây cho tấm 1,5 mm. Đây chỉ là điểm xuất phát; người vận hành vẫn phải chỉnh theo từng lô tấm và từng vùng sưởi.
Bước 2: ép tấm vào khuôn
Khi tấm đủ mềm, bàn khuôn nâng lên hoặc tấm hạ xuống, bơm hút không khí giữa tấm và khuôn qua các lỗ nhỏ trên khuôn. Áp suất khí quyển đẩy tấm áp sát khuôn. Với chi tiết cần góc sắc hoặc bề mặt rõ nét, xưởng thêm hộp áp phía trên để thổi khí nén đè tấm xuống; với chi tiết sâu, chày đẩy trước phần nhựa xuống đáy khuôn rồi mới hút.
Bước 3: làm nguội, tách khuôn và cắt biên
Sản phẩm được giữ trên khuôn cho tới khi nguội đủ cứng, thường bằng quạt gió hoặc sương nước, khuôn nhôm có đường nước làm mát thì nhanh hơn. Một luồng khí thổi ngược từ phía khuôn giúp tách sản phẩm. Hàng tấm mỏng được cắt bằng dao dập ngay trên máy; hàng tấm dày thường cắt bằng máy phay CNC hoặc dụng cụ cầm tay. Phần biên tấm thừa được nghiền để ép đùn lại thành tấm.
Nên chọn định hình chân không, khí nén hay có chày hỗ trợ?
Chọn chân không cho khay, vỉ, vỏ hình dạng đơn giản vì thiết bị và khuôn rẻ nhất; chọn khí nén khi cần góc sắc, chữ nổi, bề mặt gần như hàng ép phun; thêm chày hỗ trợ khi chi tiết sâu. Lý do nằm ở lực ép: chân không không thể đẩy tấm mạnh hơn áp suất khí quyển, khoảng 1 atm.
| Phương pháp | Cách tạo lực | Ưu điểm | Hợp với |
|---|---|---|---|
| Chân không (vacuum forming) | Hút khí giữa tấm và khuôn, lực tối đa khoảng 1 atm (14,7 psi) | Thiết bị và khuôn rẻ nhất | Khay, vỉ, vỏ đơn giản |
| Khí nén (pressure forming) | Hộp áp thổi khí nén lên mặt sau tấm, thường đến khoảng 50 psi (3,4 bar) | Góc sắc, chi tiết bề mặt gần ép phun | Vỏ thiết bị, chi tiết cần thẩm mỹ |
| Chày hỗ trợ (plug assist) | Chày đẩy tấm vào khuôn âm trước khi hút hoặc thổi | Độ dày phân bố đều hơn khi kéo sâu | Cốc, hộp sâu, khay nhiều ô sâu |
| Hai tấm (twin-sheet) | Hai tấm nóng tạo hình trên hai khuôn đối diện, hàn kín ở mép | Chi tiết rỗng hai lớp | Chi tiết rỗng, tấm kết cấu nhẹ |
Mức khí nén khác nhau tùy vật liệu và khuôn. Sổ tay tạo hình tấm acrylic ACRYLITE ghi áp lực khí nén thường không quá 50 psi, có trường hợp dùng tới 200 psi. Khuôn cho định hình khí nén vì vậy phải cứng vững như một bình chịu áp, thường bằng nhôm, đắt hơn khuôn chân không nhưng vẫn rẻ hơn khuôn thép ép phun.
Độ dày tấm nhựa ảnh hưởng thế nào và tính ra sao?
Độ dày tấm chia ngành định hình nhiệt thành hai nhánh: tấm dưới 1,5 mm cấp từ cuộn, chạy máy liên tục tốc độ cao; tấm trên 3 mm cấp từng tấm cắt sẵn. Dải 1,5 đến 3 mm là nhánh tấm trung bình, nhỏ nhưng đang tăng, theo phân loại trên Wikipedia.
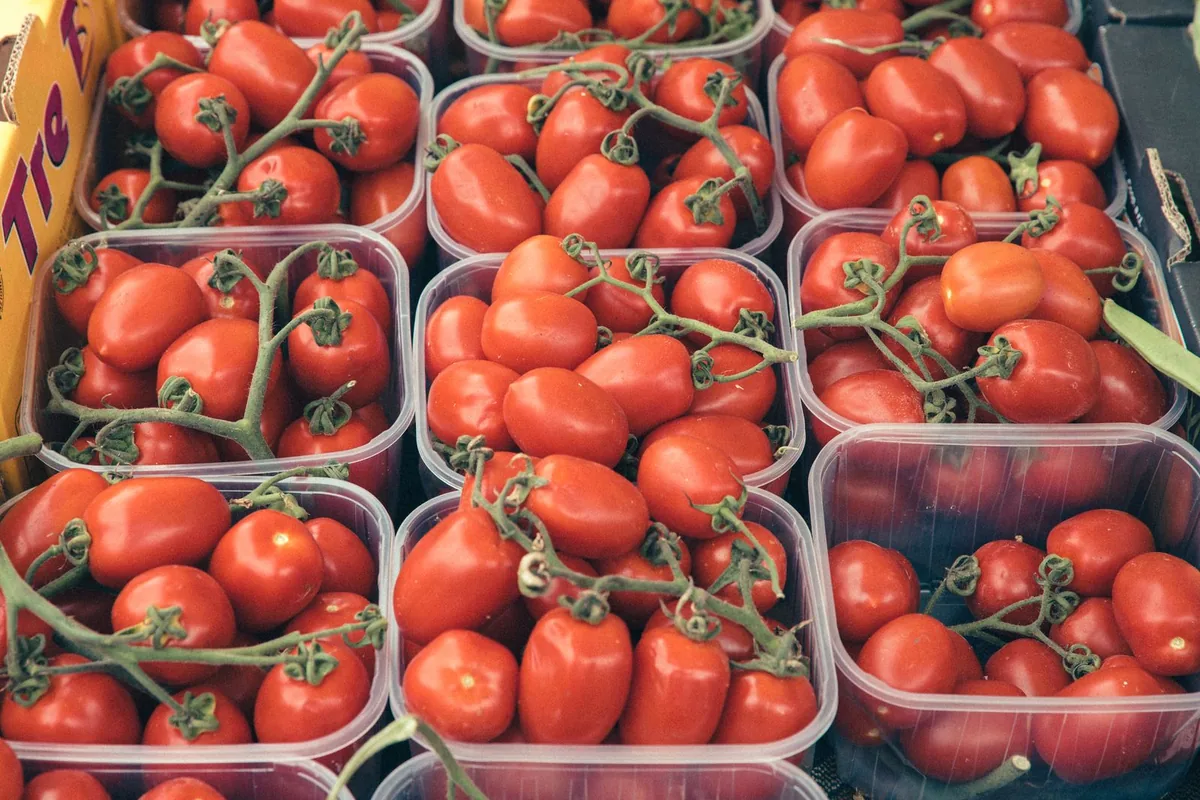
Nhánh tấm mỏng gần như dành cho bao bì: cốc, hộp, nắp, khay, vỉ thuốc, hộp vỏ sò cho thực phẩm, y tế và bán lẻ. Nhánh tấm dày làm chi tiết dùng lâu dài như ốp cửa xe, lòng tủ lạnh, thùng xe tải nhỏ và cả pallet nhựa. Hàng tấm dày thường được làm với sản lượng 250 đến 3.000 chiếc mỗi năm, nơi khuôn rẻ và phát triển mẫu nhanh là lợi thế lớn so với ép phun.
Để chọn độ dày tấm ban đầu, người ta dùng tỷ lệ kéo giãn, bằng diện tích bề mặt sản phẩm chia cho diện tích miệng. Độ dày tấm tối thiểu xấp xỉ tỷ lệ này nhân với độ dày thành mong muốn. Ví dụ một khay 400 x 300 mm sâu 100 mm có diện tích bề mặt 2 x (400 x 100) + 2 x (300 x 100) + 400 x 300 = 260.000 mm², diện tích miệng 120.000 mm², tỷ lệ kéo giãn khoảng 2,17. Muốn thành dày 1,5 mm thì tấm ban đầu phải dày ít nhất khoảng 3,25 mm, chưa tính phần mỏng thêm ở góc.
Các hướng dẫn thiết kế trong ngành coi tỷ lệ kéo giãn trung bình khoảng 3:1 là mức tối đa, và chi tiết dễ làm nhất khi chiều sâu không vượt bề rộng miệng hẹp nhất. Bạn có thể nhập kích thước khay của mình vào công cụ dưới để ước tính nhanh:
Nhựa nào dùng được cho định hình nhiệt?
Hầu hết nhựa nhiệt dẻo dạng tấm đều định hình được; phổ biến nhất là PS (HIPS), PET và PETG, PVC, ABS, PP, HDPE, PC và acrylic (PMMA). Nhóm vô định hình như PS, ABS, PETG dễ làm nhất; PP và HDPE khó hơn vì dải nhiệt hẹp và co ngót lớn.
Với bao bì thực phẩm tấm mỏng, PS, PET và PP là ba vật liệu hay gặp. PET và PETG trong suốt, bền va đập, dùng cho hộp trưng bày và bao bì y tế; theo Formech, PETG tạo hình ở nhiệt độ thấp, chu kỳ nhanh, dùng được cho ứng dụng thực phẩm. HIPS rẻ, dễ làm, hợp khay và vỉ đơn giản. ABS cứng, chịu va đập, hay dùng cho vỏ thiết bị và khay kỹ thuật. PP kháng hóa chất, hầu như không hút ẩm, nhưng tấm võng nhiều khi nóng; Formech khuyên dùng PP copolymer thay vì homopolymer để dễ tạo hình.
Một khác biệt người đặt hàng hay quên là nhựa hút ẩm. ABS, PC phải sấy trước khi tạo hình, nếu không hơi nước sẽ tạo bọt rỗ trên bề mặt; Formech lấy ví dụ tấm PC dày 3 mm cần sấy khoảng 4 giờ. PS, PETG ở điều kiện thường không cần sấy. Khi so báo giá hai xưởng, nên hỏi rõ loại nhựa, độ dày tấm ban đầu và độ dày thành tối thiểu cam kết ở góc.
Khuôn định hình nhiệt cần lưu ý những thông số nào?
Bốn thông số quyết định sản phẩm có tháo khuôn được, có đều thành và đúng kích thước hay không: góc thoát khuôn, bán kính bo, lỗ hút chân không và hệ số co ngót. Cả bốn đều cần chốt với xưởng ngay từ bản vẽ, vì sửa khuôn sau khi làm tốn hơn nhiều.
Góc thoát khuôn cần lớn hơn ở khuôn dương, vì nhựa co bó chặt vào khuôn khi nguội; ở khuôn âm nhựa co tách khỏi thành nên cần ít hơn. Các hướng dẫn thiết kế phổ biến đưa mức tối thiểu khoảng 3 đến 5 độ cho khuôn dương và 1 đến 2 độ cho khuôn âm, bề mặt có vân nhám thì phải thêm. Bán kính bo ở góc nên ít nhất bằng độ dày thành để nhựa phân bố đều và giảm tập trung ứng suất.
Lỗ hút chân không phải đủ nhỏ để không để lại vết lõm trên sản phẩm, cần thêm lực hút thì tăng số lỗ chứ không tăng cỡ lỗ. Co ngót thay đổi nhiều theo loại nhựa: Formech ghi PP co 1,5 đến 2,2%, lớn hơn hẳn nhóm vô định hình, nên khuôn phải làm lớn hơn sản phẩm theo đúng loại nhựa sẽ dùng. Khuôn có thể bằng gỗ hoặc epoxy cho mẫu thử và lô nhỏ, hoặc nhôm có đường nước làm mát cho sản xuất hàng loạt; đó là lý do khuôn định hình nhiệt thường rẻ hơn hẳn khuôn thép ép phun cùng cỡ sản phẩm.
Khi nào nên dùng định hình nhiệt thay cho ép phun?
Nên chọn định hình nhiệt khi sản phẩm là khay, vỉ, nắp, lớp lót hay chi tiết lớn thành mỏng, sản lượng vừa phải hoặc mẫu hay thay đổi; nên chọn ép phun khi cần thành dày đều, gân, lỗ ren, chịu tải và xếp chồng nhiều tầng với sản lượng lớn ổn định. Bảng dưới so sánh hai công nghệ theo các tiêu chí người mua hay hỏi.
| Tiêu chí | Định hình nhiệt | Ép phun |
|---|---|---|
| Nguyên liệu đầu vào | Tấm nhựa ép đùn sẵn | Hạt nhựa |
| Khuôn | Một mặt (dương hoặc âm), gỗ, epoxy hoặc nhôm | Hai nửa kín bằng thép |
| Độ dày thành | Không đều, mỏng nhất ở góc và cạnh | Đều, kiểm soát được từng vị trí |
| Chi tiết hai mặt, gân, lỗ ren | Hạn chế, chỉ mặt tiếp xúc khuôn sắc nét | Làm được |
| Sản lượng hợp lý | Lô nhỏ đến vừa (tấm dày), rất lớn (tấm mỏng) | Lớn, ổn định |
| Phế liệu | Biên tấm bị cắt bỏ, cần nghiền tái chế | Ít, chủ yếu đuôi keo |
Vì vậy thùng nhựa chịu tải trong kho, như thùng đặc, sóng nhựa, thùng chuẩn EU, gần như đều là hàng ép phun, chi tiết đã có ở bài riêng về ép phun trên blog ICD. Định hình nhiệt xuất hiện trong logistics ở vai trò bổ trợ: khay chia ô đặt trong thùng để cố định linh kiện điện tử, phụ tùng nhỏ, chai lọ, có bản chống tĩnh điện cho bo mạch. Thùng ngoài vẫn chịu tải, còn khay bên trong làm theo hình từng chi tiết với chi phí khuôn thấp.
Trong ngành sản xuất thùng nhựa, quyết định giữa hai công nghệ thường quy về sản lượng và yêu cầu kết cấu. Một chi tiết tấm dày làm vài trăm đến vài nghìn chiếc mỗi năm là vùng định hình nhiệt có lợi; khi sản lượng tăng lên hàng chục nghìn và cần dung sai chặt ở cả hai mặt, khuôn thép ép phun sẽ chia ra rẻ hơn trên mỗi sản phẩm.
Câu hỏi thường gặp về định hình nhiệt
Nhựa định hình nhiệt là gì?
Là sản phẩm nhựa làm bằng cách nung mềm tấm nhựa nhiệt dẻo rồi dùng chân không, khí nén hoặc chày ép tấm vào khuôn một mặt để tạo hình 3 chiều, sau đó làm nguội và cắt biên. Ví dụ hay gặp là khay, vỉ thuốc, hộp đựng thực phẩm, vỏ thiết bị và tấm lót.
Quy trình định hình nhiệt gồm những bước nào?
Kẹp tấm vào khung, gia nhiệt tới nhiệt độ tạo hình, ép tấm vào khuôn bằng chân không hoặc khí nén, giữ trên khuôn cho nguội, tách khuôn rồi cắt biên. Biên thừa được nghiền để làm lại tấm.
Định hình chân không và định hình khí nén khác nhau thế nào?
Định hình chân không chỉ dùng áp suất khí quyển, khoảng 1 atm, nên khuôn và máy rẻ, hợp khay và vỉ. Định hình khí nén thổi thêm khí nén lên mặt sau tấm, thường đến khoảng 50 psi, cho góc sắc và bề mặt rõ nét gần như ép phun, nhưng khuôn phải cứng vững hơn.
Loại nhựa nào thường dùng trong định hình nhiệt?
Phổ biến là PS (HIPS), PET và PETG, PVC, ABS, PP, HDPE, PC và acrylic. PS, ABS, PETG dễ tạo hình nhất; PP và HDPE khó hơn vì dải nhiệt tạo hình hẹp và co ngót lớn.
Tấm nhựa định hình nhiệt dày bao nhiêu?
Tấm mỏng dưới 1,5 mm dùng cho bao bì và cấp từ cuộn; tấm dày trên 3 mm dùng cho chi tiết lớn, cấp từng tấm; dải 1,5 đến 3 mm là tấm trung bình. Độ dày tấm ban đầu tối thiểu xấp xỉ tỷ lệ kéo giãn nhân với độ dày thành mong muốn.
Định hình nhiệt có đắt không?
Chi phí khuôn thấp hơn đáng kể so với ép phun vì chỉ cần khuôn một mặt bằng gỗ, epoxy hoặc nhôm. Hàng tấm dày đặc biệt kinh tế ở sản lượng khoảng 250 đến 3.000 chiếc mỗi năm; hàng tấm mỏng chạy máy liên tục cho sản lượng rất lớn.
Vì sao sản phẩm định hình nhiệt mỏng ở góc?
Vì tấm bị kéo giãn để phủ bề mặt lớn hơn diện tích ban đầu, và phần chạm khuôn sau cùng, thường là góc và đáy sâu, bị kéo nhiều nhất. Giảm hiện tượng này bằng bán kính bo lớn, góc thoát đủ, gia nhiệt theo vùng và chày hỗ trợ.
Máy định hình nhiệt gồm những bộ phận nào?
Khung kẹp tấm, bộ sưởi (thường là gốm hồng ngoại hoặc thạch anh, chia nhiều vùng), bàn khuôn nâng hạ, hệ thống hút chân không hoặc hộp áp khí nén, quạt làm nguội và bộ cắt. Máy tấm mỏng cấp nhựa từ cuộn và chạy liên tục; máy tấm dày cấp từng tấm cắt sẵn.
Khay nhựa hút chân không là gì?
Là khay làm bằng định hình chân không từ tấm nhựa mỏng như PET, PS, PVC hoặc PP, có các hốc theo hình sản phẩm để cố định hàng. Loại khay này dùng làm vỉ đựng bánh kẹo, khay linh kiện điện tử và lớp chia ô đặt trong thùng vận chuyển.
Định hình nhiệt có làm được thùng nhựa chịu tải không?
Làm được thùng và chi tiết lớn từ tấm dày, nhưng thành không đều và khó có gân, lỗ ren như ép phun. Thùng xếp chồng nhiều tầng, chịu tải trong kho vì vậy thường làm bằng ép phun; định hình nhiệt hợp với khay, nắp và lớp lót đặt trong thùng.
Liên hệ ICD Việt Nam
Công ty TNHH Sản xuất Công nghiệp ICD Việt Nam
Để được tư vấn chọn thùng nhựa, khay linh kiện và cách chia ô cho hàng hóa của bạn, vui lòng liên hệ:
- Hotline: 0983 797 186 / 090 345 9186.
- Email: sales@icdvietnam.com.vn.
Thùng nhựa ICD Việt Nam bảo hành 12 tháng theo chính sách bảo hành và sửa chữa đăng trên website.
Nguồn tham khảo
- Wikipedia, Thermoforming: quy trình, phân loại tấm mỏng dưới 1,5 mm, tấm trung bình 1,5 - 3 mm, tấm dày trên 3 mm, sản lượng tấm dày 250 - 3.000 chiếc mỗi năm.
- Formech, Vacuum Forming Guide: thời gian gia nhiệt theo độ dày, nhiệt độ tạo hình, PP copolymer, co ngót PP 1,5 - 2,2%, sấy nhựa hút ẩm.
- Röhm, Thermoforming ACRYLITE acrylic sheet: áp lực khí nén khi định hình áp lực, góc thoát khuôn.
- Polyvantis, LEXAN Sheet: Processing, Forming and Fabricating Guide (2025): tỷ lệ kéo giãn tối đa 3:1, bán kính bo, góc thoát khuôn dương và âm.
- Society of Plastics Engineers, Thermoforming Division: tài liệu chuyên ngành định hình nhiệt.