
Mục lục
- Vì sao kiểm soát chất lượng thùng nhựa quan trọng?
- Bước 1: Kiểm tra nguyên liệu đầu vào (IQC)
- Bước 2: Kiểm soát khuôn mẫu và máy ép
- Bước 3: Kiểm tra trong quá trình ép (IPQC)
- Bước 4: Kiểm tra thành phẩm (FQC)
- Bước 5: Kiểm tra đầu ra và truy xuất nguồn gốc (OQC)
- Người mua nên tự kiểm tra gì khi nhận lô thùng nhựa?
- ISO 9001 và ISO 2859-1 nói gì về chất lượng thùng nhựa?
- Câu hỏi thường gặp về kiểm soát chất lượng thùng nhựa
- Kiểm soát chất lượng (QC) thùng nhựa là gì?
- Bước đầu tiên trong kiểm soát chất lượng thùng nhựa là gì?
- Công đoạn nào phải kiểm soát kỹ nhất trong sản xuất thùng nhựa?
- Thử xếp chồng thùng nhựa theo tiêu chuẩn nào?
- Thùng nhựa đựng thực phẩm cần đáp ứng quy chuẩn nào tại Việt Nam?
- Thùng nhựa PP và HDPE cần kiểm tra khác nhau ở điểm nào?
- Kiểm tra khả năng chịu nhiệt của thùng nhựa bằng phép thử nào?
- Nhà sản xuất có chứng nhận ISO 9001 thì thùng có chắc đạt chất lượng không?
- Làm sao phân biệt thùng nhựa đạt chuẩn và thùng kém chất lượng khi nhận hàng?
- Thùng lỗi sau kiểm tra được xử lý thế nào?
- Liên hệ tư vấn thùng nhựa ICD Việt Nam
- Nguồn tham khảo
Nội dung được ICD xem xét và cập nhật - Tuần 46/2026
Kiểm soát chất lượng thùng nhựa thường đi qua 5 bước: kiểm tra hạt nhựa đầu vào (IQC), kiểm soát khuôn và máy ép, kiểm tra trên chuyền ép (IPQC), kiểm tra thành phẩm (FQC) và kiểm tra lô trước khi xuất (OQC). Các phép thử chính là kích thước, xếp chồng tải tĩnh theo TCVN 12328:2018 (tương đương ISO 2234), rơi va đập và an toàn vật liệu; thùng đựng thực phẩm áp dụng thêm QCVN 12-1:2011/BYT.
Tôi là Lê Văn Thăng, làm ở ICD Việt Nam từ năm 2011. Khách mua thùng nhựa hay hỏi tôi hai câu: nhà máy kiểm tra thùng thế nào, và khi nhận hàng thì mình tự kiểm được gì. Bài này trả lời cả hai. Phần đầu đi qua từng bước kiểm soát chất lượng trong sản xuất thùng nhựa ép phun, cái gì được đo, đo bằng phương pháp nào. Phần sau là những việc người mua nên làm khi nhận lô hàng, kèm các tiêu chuẩn đáng hỏi khi làm việc với nhà cung cấp.
Năm tên gọi IQC, IPQC, FQC, OQC là thuật ngữ quen thuộc trong ngành sản xuất để chia công đoạn kiểm tra, không phải một tiêu chuẩn quốc tế bắt buộc. Mỗi nhà máy tự xây quy trình riêng, nên khi so hai nhà cung cấp, điều cần xem là họ đo chỉ tiêu nào và có kết quả thử nghiệm hay không, chứ không phải họ gọi bước đó bằng tên gì.
Vì sao kiểm soát chất lượng thùng nhựa quan trọng?
Kiểm soát chất lượng quyết định thùng có chịu đúng tải, xếp chồng ổn định và an toàn cho hàng bên trong hay không. Lỗi phát hiện ở nhà máy luôn rẻ hơn lỗi phát hiện tại kho của khách: một thùng nứt đáy ở tầng dưới cùng có thể làm đổ cả cột hàng, còn một lô thùng lệch kích thước vài milimét sẽ không chạy được trên băng tải hay không lồng khít vào nhau khi xếp.
Một chiếc thùng đạt yêu cầu được đánh giá theo bốn nhóm yếu tố: độ bền cơ học, độ chính xác kích thước, an toàn vật liệu và ngoại quan.
Loại nhựa cũng quyết định chỉ tiêu kiểm tra. Trong 117 mã thùng nhựa đang đăng bán trên website ICD Việt Nam (đếm theo trường “Chất liệu” ngày 16/10/2026), 58 mã ghi cả PP và HDPE, 46 mã ghi PP, 4 mã ghi HDPE hoặc PE, 9 mã chưa ghi rõ. PP và HDPE có tỷ trọng, chỉ số chảy và độ dai va đập khác nhau, nên bước kiểm tra đầu vào phải theo đúng loại nhựa của từng mã.
Bước 1: Kiểm tra nguyên liệu đầu vào (IQC)
IQC kiểm tra hạt nhựa trước khi đưa vào máy ép: đối chiếu chứng từ của lô nhựa và đo vài chỉ tiêu nhanh so với thông số kỹ thuật. Chất lượng thùng phụ thuộc phần lớn vào nguyên liệu, nên nhựa sai từ đầu thì các bước sau chỉ còn phát hiện lỗi chứ không sửa được.
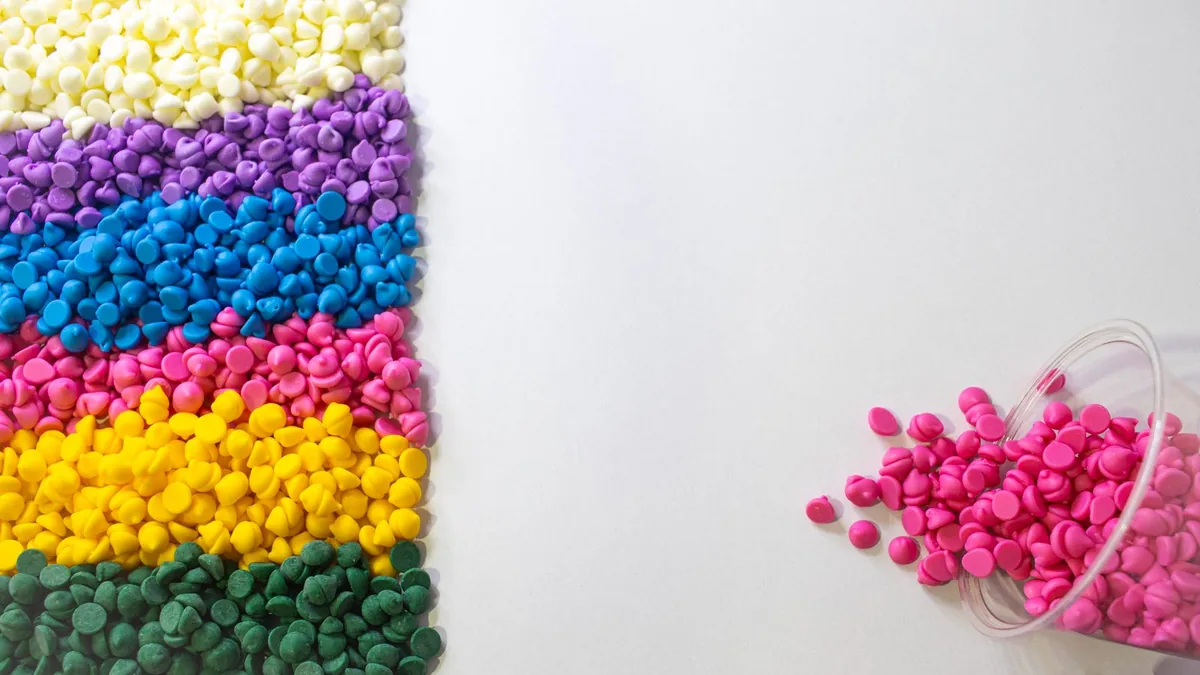
Về chứng từ, mỗi lô nhựa cần có COA (phiếu kết quả phân tích theo lô) và SDS (phiếu an toàn hóa chất). Về đo đạc, chỉ tiêu quan trọng nhất là độ chảy MFI (Melt Flow Index, còn gọi là MFR), đo theo ISO 1133-1 hoặc ASTM D1238. Chỉ số này cho biết nhựa chảy dễ hay khó khi nóng chảy, ảnh hưởng trực tiếp tới khả năng điền đầy khuôn và độ bền va đập của thùng. MFI nằm ngoài khoảng cho phép thì thùng dễ thiếu liệu hoặc giòn.
Tỷ trọng đo theo ISO 1183 giúp phân biệt HDPE với PP và phát hiện lô bị pha trộn sai. Độ ẩm thường đo bằng cân sấy ẩm, vì hạt ẩm sẽ tạo bọt khí và vệt bạc trên thành thùng. Cuối cùng là so màu và tạp chất với mẫu chuẩn, để các lô giao cho cùng một khách không lệch màu nhau. Giá trị chấp nhận của từng chỉ tiêu lấy theo bảng thông số của nhà cung cấp hạt nhựa cho đúng mã nhựa.
Bước 2: Kiểm soát khuôn mẫu và máy ép
Kiểm soát khuôn và máy là bảo đảm khuôn sạch, không mòn, và máy ép chạy đúng bộ thông số đã duyệt trước khi sản xuất hàng loạt. Đây là nơi sinh ra phần lớn lỗi kích thước: khuôn còn cặn, có vết cháy bám hoặc mặt phân khuôn đã mòn sẽ cho ra thùng có bavia, lệch kích thước dù hạt nhựa hoàn toàn đạt.
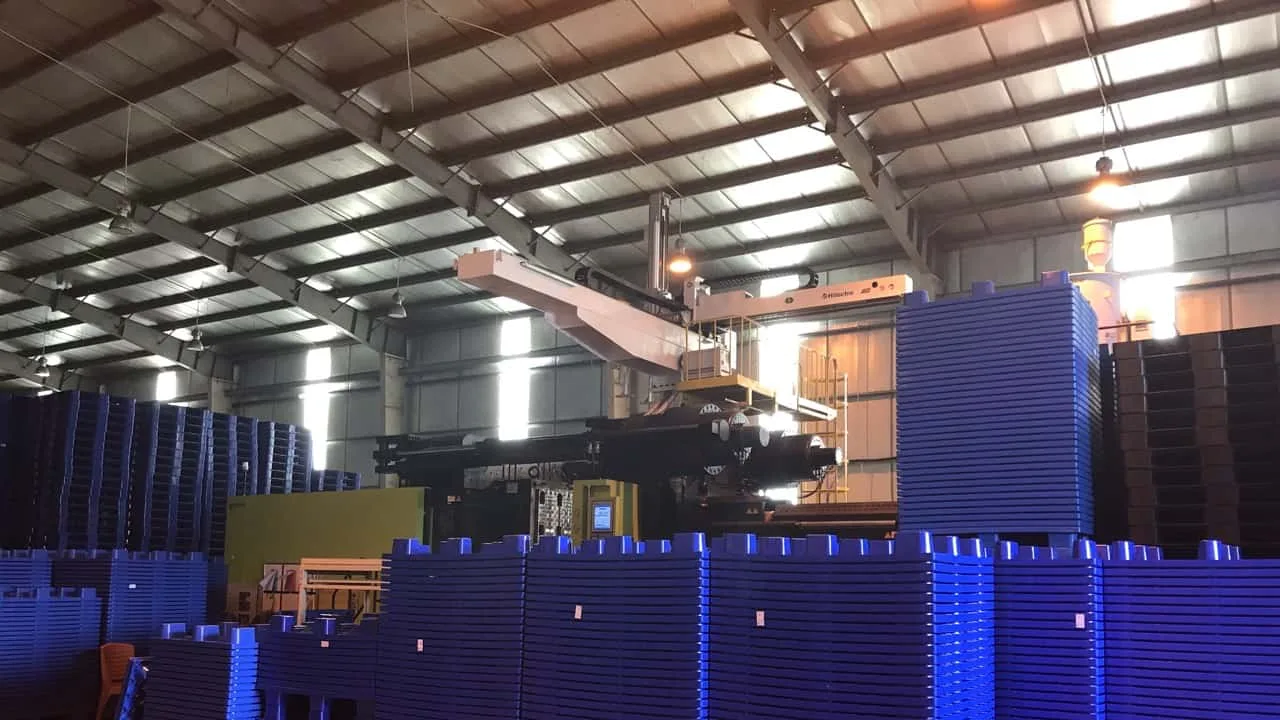
Với máy ép, việc chính là cài đúng nhiệt độ xi lanh, nhiệt độ khuôn, áp lực phun, áp lực giữ và thời gian làm nguội theo bảng thông số gia công của từng khuôn. Bộ thông số này nên được chốt sau khi chạy thử và đo mẫu đầu, rồi giữ cố định cho cả lô. Khi đổi lô nhựa hoặc đổi khuôn, mẫu đầu cần được kiểm lại trước khi cho máy chạy liên tục.
Bước 3: Kiểm tra trong quá trình ép (IPQC)
IPQC là kiểm tra ngay trên chuyền ép: theo dõi thông số máy và lấy mẫu định kỳ để phát hiện lỗi trước khi lỗi lan ra cả lô. Người kiểm tra đo kích thước bằng thước điện tử, quan sát màu sắc, độ bóng, vết cháy và độ dày thành thùng ở các điểm dễ mỏng như góc và gân. Mọi thay đổi thông số hay lỗi phát sinh được ghi lại theo ca, vừa để xử lý ngay, vừa để truy lại nguyên nhân khi khách phản hồi.
Các lỗi ép phun thường gặp ở thùng nhựa và hướng xử lý được tổng hợp trong bảng dưới, theo mô tả lỗi ép phun phổ biến trong tài liệu về công nghệ ép phun.
| Lỗi | Biểu hiện trên thùng | Nguyên nhân thường gặp | Hướng xử lý |
|---|---|---|---|
| Thiếu liệu | Thành, gân hoặc góc không điền đầy | Áp lực, nhiệt độ nhựa thấp; MFR không phù hợp | Tăng áp lực, nhiệt độ; kiểm tra lại lô nhựa |
| Bavia | Nhựa thừa tràn ở mép khuôn | Áp lực quá cao, khuôn mòn, lực kẹp thiếu | Giảm áp lực, bảo dưỡng mặt phân khuôn |
| Co lõm | Vết lõm ở đáy, chỗ gân dày | Thời gian giữ áp, làm nguội chưa đủ | Tăng thời gian giữ áp, làm nguội |
| Cong vênh | Đáy, thành thùng không phẳng | Làm nguội không đều | Cân bằng nước làm mát khuôn |
| Vết cháy | Vệt đen, nâu ở cuối dòng chảy | Khí bị nén, nhiệt độ cao | Mở thông hơi khuôn, giảm tốc độ phun |
| Đường hàn | Vệt nối mảnh, dễ nứt khi chịu tải | Hai dòng nhựa gặp nhau khi đã nguội | Tăng nhiệt độ khuôn, điều chỉnh tốc độ phun |
Trong các lỗi trên, đường hàn và cong vênh là hai lỗi người mua khó thấy bằng mắt nhưng ảnh hưởng nhiều nhất tới tuổi thọ. Đường hàn là chỗ yếu, thùng có thể nứt dọc theo đó sau vài tháng chịu tải. Đáy cong vênh làm cột thùng xếp chồng bị nghiêng, càng lên cao càng lệch.
Bước 4: Kiểm tra thành phẩm (FQC)
FQC kiểm tra thùng đã nguội về kích thước, độ bền và ngoại quan, trên các mẫu lấy theo kế hoạch lấy mẫu. Kế hoạch phổ biến là AQL theo ISO 2859-1: tiêu chuẩn này quy định cỡ mẫu và số lỗi cho phép theo cỡ lô, chứ không quy định thùng phải chịu bao nhiêu kg. Phép thử độ bền thì theo các tiêu chuẩn riêng, đối chiếu trong bảng dưới.
| Phép thử | Tiêu chuẩn tham chiếu | Đánh giá |
|---|---|---|
| Lấy mẫu kiểm tra | ISO 2859-1 (AQL) | Cỡ mẫu và số lỗi cho phép theo cỡ lô |
| Xếp chồng tải tĩnh | TCVN 12328:2018 (ISO 2234:2000) | Biến dạng, sụp đổ sau thời gian giữ tải định trước |
| Rơi va đập | ISO 2248 | Nứt, vỡ khi rơi tự do ở độ cao quy định |
| Va đập vật liệu | ISO 179 (Charpy), ASTM D256 (Izod) | Độ dai va đập của nhựa, nhất là ở nhiệt độ thấp |
| Chịu nhiệt | ISO 75 (HDT), ISO 306 (Vicat) | Nhiệt độ bắt đầu biến dạng dưới tải |
| Tính cháy | UL 94 | Xếp hạng HB, V-0, V-1, V-2 khi bên mua yêu cầu |
Phép thử người mua thùng hay cần nhất là xếp chồng. TCVN 12328:2018 cho phép ba cách đặt tải: xếp chồng các mẫu giống nhau, dùng tấm tải tự do, hoặc dùng tấm tải có dẫn hướng. Bề mặt thử phải phẳng, độ lệch không quá 2 mm; tấm tải phải rộng hơn mẫu ít nhất 100 mm mỗi phía. Mẫu chịu tải trong thời gian định trước hoặc tới khi sụp đổ, biến dạng đo với độ chính xác ±1 mm, và mẫu được điều hòa trước theo TCVN 12327 (ISO 2233).
Tiêu chuẩn không ấn định một mức tải chung cho mọi thùng, cũng không ấn định một thời gian giữ tải cố định. Bên mua và bên bán thỏa thuận mức tải theo số tầng xếp chồng thực tế tại kho và khối lượng một thùng đã có hàng. Vì vậy khi đọc một báo cáo thử xếp chồng, cần xem cả mức tải, thời gian giữ tải và điều kiện mẫu, không chỉ dòng “đạt”. Cách đọc kích thước, tải xếp chồng và số thùng mỗi lớp trên trang sản phẩm được giải thích trong bài cách đọc mã thùng nhựa.
Bước 5: Kiểm tra đầu ra và truy xuất nguồn gốc (OQC)
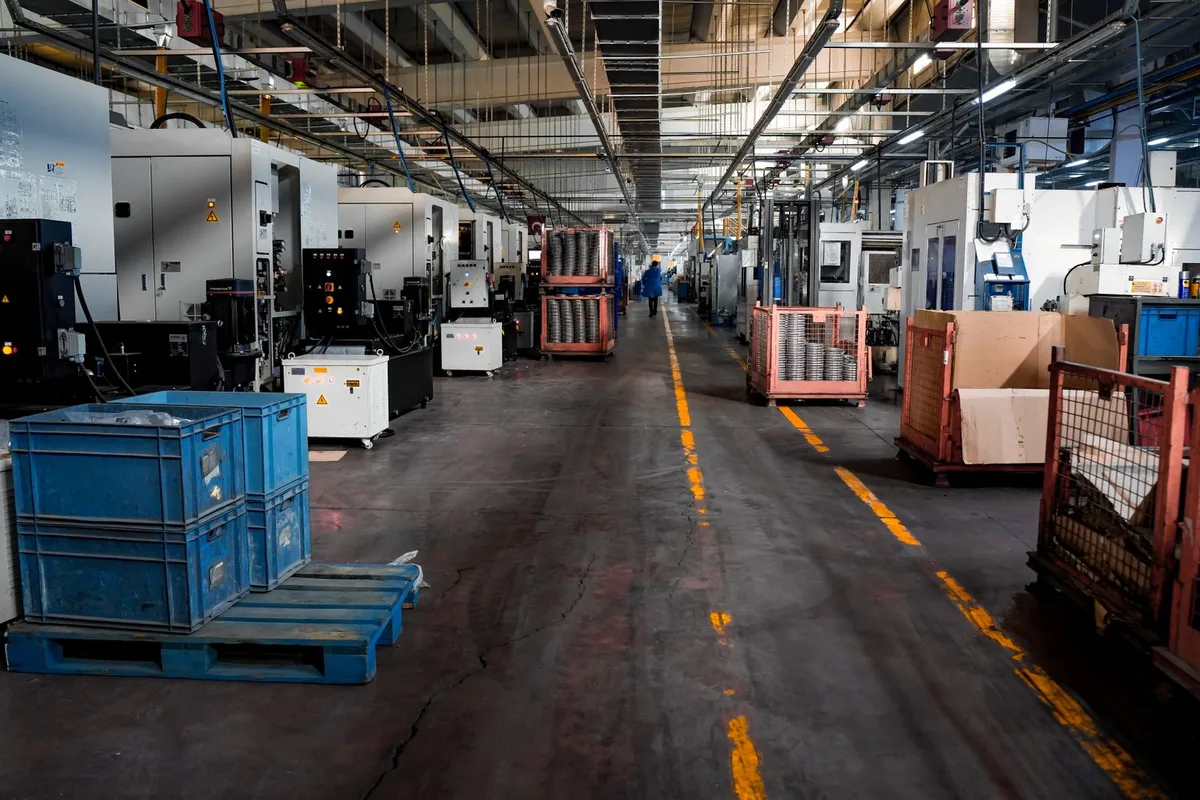
Kiểm tra đầu ra xác nhận lô hàng đúng mã, đúng số lượng, có mã lô và ngày sản xuất trước khi xuất kho. Người kiểm đếm số thùng theo kiện, kiểm cách đóng gói và xếp pallet, lưu lại vài thùng mẫu của lô. Mã lô và ngày sản xuất là thứ giúp truy ngược về lô nhựa, khuôn và ca ép khi khách phản hồi lỗi.
Hồ sơ đi kèm lô hàng tùy thỏa thuận, nhưng một bộ đầy đủ thường gồm COA của lô nhựa, kết quả đo kích thước mẫu, kết quả thử tải hoặc thử rơi, cỡ mẫu theo AQL và mã lô sản xuất. Với khách dùng thùng cho dây chuyền tự động, nên thỏa thuận trước dung sai kích thước chấp nhận được, vì đó là chỉ tiêu dễ gây tranh cãi nhất khi nhận hàng.
Người mua nên tự kiểm tra gì khi nhận lô thùng nhựa?
Người mua có thể tự kiểm bốn thứ mà không cần phòng thí nghiệm: kích thước, khối lượng thùng, ngoại quan và độ đồng đều giữa các thùng trong lô. Lấy ngẫu nhiên vài thùng ở các kiện khác nhau, không lấy toàn bộ ở kiện trên cùng.
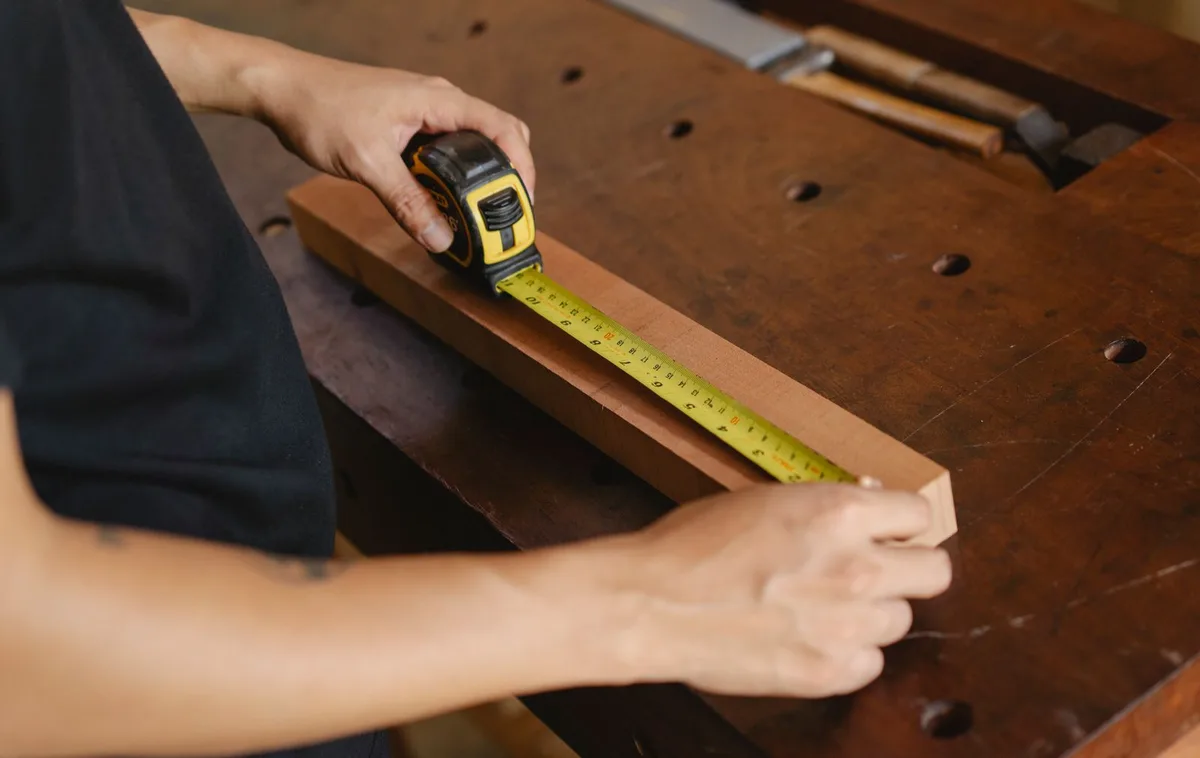
Căn cứ đối chiếu là thông số công bố trên từng mã thùng. Ví dụ trên trang sản phẩm thùng, khay nhựa PP của ICD Việt Nam (đối chiếu ngày 16/10/2026): mã AT8525Q kích thước ngoài 840 x 550 x 250 mm, dung tích 115 lít, tải trọng 50 kg, khối lượng thùng 2,90 kg; mã AT7416D 750 x 450 x 160 mm, 54 lít, 50 kg, 2,44 kg; mã AT6417H 615 x 410 x 177 mm, 44 lít, 25 kg, 1,38 kg.
Về ngoại quan, nhìn kỹ các góc, chân và gân: có bavia sắc cạnh, vết cháy đen, vệt bạc hay vết lõm không. Đặt thùng trên mặt phẳng để xem đáy có vênh không, rồi xếp thử năm, sáu thùng lồng lên nhau xem cột có thẳng không. Màu giữa các kiện lệch nhau rõ thường là dấu hiệu nhựa khác lô hoặc pha nhựa tái sinh.
Thùng nhựa của ICD Việt Nam được bảo hành 12 tháng theo chính sách bảo hành và sửa chữa đăng trên website. Khi phát hiện lỗi lúc nhận hàng, nên chụp ảnh kèm mã lô và báo ngay cho nhà cung cấp, vì mã lô là thông tin để truy lại nguyên nhân.
ISO 9001 và ISO 2859-1 nói gì về chất lượng thùng nhựa?
ISO 9001 là tiêu chuẩn về hệ thống quản lý chất lượng của một tổ chức, còn ISO 2859-1 là tiêu chuẩn về cách lấy mẫu kiểm tra theo AQL. Cả hai đều không phải chứng nhận cho từng chiếc thùng. Chứng chỉ ISO 9001 cho biết doanh nghiệp có quy trình được kiểm soát và đánh giá định kỳ, nhưng không thay thế được kết quả thử nghiệm của một mã thùng cụ thể.
Vì vậy, khi một nhà cung cấp nói “đạt ISO”, câu hỏi tiếp theo nên là: ISO nào, do tổ chức nào cấp, còn hiệu lực không, và có báo cáo thử xếp chồng, thử rơi cho đúng mã thùng mình định mua không. Với người mua, kết quả thử nghiệm của sản phẩm mới là bằng chứng trực tiếp về chất lượng thùng.
Câu hỏi thường gặp về kiểm soát chất lượng thùng nhựa
Kiểm soát chất lượng (QC) thùng nhựa là gì?
Là chuỗi kiểm tra từ hạt nhựa đầu vào, khuôn và máy ép, sản phẩm trên chuyền, thành phẩm tới lô hàng trước khi xuất, nhằm bảo đảm thùng đúng kích thước, đủ bền và an toàn cho hàng bên trong.
Bước đầu tiên trong kiểm soát chất lượng thùng nhựa là gì?
Bước đầu tiên là kiểm tra nguyên liệu đầu vào (IQC): đối chiếu COA, SDS của lô nhựa và đo chỉ số chảy MFI, tỷ trọng, độ ẩm so với thông số kỹ thuật của mã nhựa.
Công đoạn nào phải kiểm soát kỹ nhất trong sản xuất thùng nhựa?
Kiểm soát khuôn, máy ép và kiểm tra trên chuyền (IPQC) là nơi ngăn được nhiều lỗi nhất, vì phần lớn lỗi kích thước, bavia, co lõm, cong vênh sinh ra từ khuôn và thông số ép. Lấy mẫu định kỳ trên chuyền giúp phát hiện lỗi trước khi lan ra cả lô.
Thử xếp chồng thùng nhựa theo tiêu chuẩn nào?
Có thể áp dụng TCVN 12328:2018, tương đương ISO 2234:2000, về phép thử xếp chồng bằng tải trọng tĩnh. Mẫu chịu tải trong thời gian định trước hoặc tới khi sụp đổ, biến dạng đo với độ chính xác ±1 mm; mức tải nên tính theo số tầng xếp chồng thực tế tại kho.
Thùng nhựa đựng thực phẩm cần đáp ứng quy chuẩn nào tại Việt Nam?
Thùng tiếp xúc trực tiếp với thực phẩm áp dụng QCVN 12-1:2011/BYT về an toàn vệ sinh đối với bao bì, dụng cụ bằng nhựa tổng hợp. Khi mua, nên yêu cầu kết quả thử nghiệm theo quy chuẩn này và dùng nhựa nguyên sinh.
Thùng nhựa PP và HDPE cần kiểm tra khác nhau ở điểm nào?
Cả hai đều kiểm MFI, tỷ trọng và kích thước, nhưng thùng PP cần chú ý độ dai va đập ở nhiệt độ thấp, còn thùng HDPE cần chú ý độ cứng và cong vênh khi chịu tải lâu. Phép thử va đập Charpy hoặc Izod ở nhiệt độ sử dụng thực tế giúp so sánh hai loại.
Kiểm tra khả năng chịu nhiệt của thùng nhựa bằng phép thử nào?
Dùng nhiệt độ biến dạng dưới tải HDT theo ISO 75 hoặc điểm hóa mềm Vicat theo ISO 306. Tiêu chuẩn UL 94 chỉ đánh giá tính cháy của vật liệu, không đo khả năng chịu nhiệt.
Nhà sản xuất có chứng nhận ISO 9001 thì thùng có chắc đạt chất lượng không?
Không hẳn. ISO 9001 chứng nhận hệ thống quản lý của doanh nghiệp, không chứng nhận từng sản phẩm. Chất lượng của một mã thùng được chứng minh bằng kết quả thử nghiệm như xếp chồng, rơi, va đập trên đúng mã đó.
Làm sao phân biệt thùng nhựa đạt chuẩn và thùng kém chất lượng khi nhận hàng?
Đo kích thước và cân khối lượng vài thùng ngẫu nhiên so với thông số công bố, xem góc, chân, gân có bavia, vết cháy, vệt bạc hay không, đặt trên mặt phẳng xem đáy có vênh, và kiểm thùng có mã lô, ngày sản xuất. Thùng nhẹ hơn rõ so với thông số thường có thành hoặc đáy mỏng hơn thiết kế.
Thùng lỗi sau kiểm tra được xử lý thế nào?
Thùng lỗi được tách riêng khỏi lô ngay khi phát hiện. Thùng không đạt thường được nghiền và tái chế làm nguyên liệu cho sản phẩm không yêu cầu cao, còn nguyên nhân lỗi được ghi lại để chỉnh khuôn hoặc thông số ép.
Liên hệ tư vấn thùng nhựa ICD Việt Nam
Công ty TNHH Sản xuất Công nghiệp ICD Việt Nam
Khi hỏi thùng nhựa, gửi kèm kích thước, tải trọng, cách xếp chồng, môi trường sử dụng (kho lạnh, thực phẩm, linh kiện điện tử) và hồ sơ thử nghiệm bạn cần để được tư vấn đúng mã.
- Miền Bắc: 0983 797 186 / 090 345 9186 / 090 5859 186.
- Miền Nam: 098 6784 186.
- Email: sales@icdvietnam.com.vn.
- Zalo: Chat Zalo ngay.
Thùng nhựa ICD Việt Nam bảo hành 12 tháng theo chính sách bảo hành và sửa chữa đăng trên website.
Nguồn tham khảo
- Hệ thống quản lý chất lượng: ISO 9001:2015, Quality management systems. Lấy mẫu kiểm tra theo AQL: ISO 2859-1.
- TCVN 12328:2018 (ISO 2234:2000), Bao bì, phép thử xếp chồng bằng tải trọng tĩnh: Thư viện Pháp luật.
- Quy định hóa chất REACH: ECHA, Understanding REACH. RoHS: Chỉ thị 2011/65/EU.
- Các lỗi ép phun thường gặp: Wikipedia, Injection moulding.
- Đặc tính vật liệu nhựa HDPE, PP: British Plastics Federation (BPF).
- QCVN 12-1:2011/BYT, an toàn vệ sinh bao bì, dụng cụ bằng nhựa tổng hợp tiếp xúc trực tiếp với thực phẩm, Bộ Y tế.
- ISO 1133-1, ISO 1183, ISO 75, ISO 306, ISO 179, ISO 2248, UL 94: phương pháp thử vật liệu nhựa và bao bì.
- Chất liệu, thông số thùng nhựa: trang sản phẩm ICD Việt Nam, đối chiếu ngày 16/10/2026.