Mục lục
- Tổng quan 6 bước sản xuất pallet gỗ
- Bước 1: Nhập và lựa chọn gỗ nguyên liệu
- Bước 2: Xẻ gỗ và sơ chế
- Bước 3: Sấy khô và xử lý kiểm dịch (ISPM 15)
- Bước 4: Bào nhẵn và cắt kích thước
- Bước 5: Đóng thành phẩm
- Bước 6: Hoàn thiện và kiểm tra chất lượng (QC)
- Câu hỏi thường gặp
- 1. Xử lý nhiệt (HT) và sấy khô có giống nhau không?
- 2. Tại sao nên dùng đinh xoắn để đóng pallet?
- 3. Thời gian sản xuất một lô pallet gỗ là bao lâu?
- 4. Độ ẩm gỗ pallet bao nhiêu là đạt?
- 5. Pallet EPAL có bao nhiêu đinh?
- 6. Xưởng sản xuất pallet gỗ cần những máy móc gì?
- 7. ICD Việt Nam có tự hun trùng, xử lý nhiệt pallet không?
- Liên hệ đặt đóng pallet gỗ
- Nguồn tham khảo
Nội dung được ICD xem xét và cập nhật - Tuần 44/2026
Quy trình sản xuất pallet gỗ gồm 6 bước: chọn gỗ, xẻ nan, sấy và xử lý kiểm dịch ISPM 15, bào và cắt, đóng đinh theo khuôn, kiểm tra chất lượng. Nan gỗ thường được sấy về độ ẩm dưới 20%; pallet xuất khẩu phải được xử lý theo ISPM 15, phổ biến nhất là gia nhiệt để lõi gỗ đạt 56 °C trong 30 phút liên tục. Một pallet EPAL 800 x 1200 mm gồm 11 ván, 9 cục và 78 đinh.
Nhiều người nghĩ rằng đóng một chiếc pallet gỗ chỉ là ghép các thanh gỗ lại với nhau. Thực tế, để pallet chịu được tải hàng tấn và lưu thông qua cửa khẩu nhiều nước, mỗi công đoạn đều phải đúng kỹ thuật, vì từng công đoạn ảnh hưởng trực tiếp tới độ bền, độ an toàn và chi phí sử dụng lâu dài.
Bài viết đi lần lượt qua từng công đoạn, nêu thiết bị, điểm cần kiểm soát và các con số kỹ thuật có nguồn, rồi tổng hợp thành bảng nghiệm thu mà người mua có thể dùng khi nhận lô pallet. Tôi cũng nói rõ công đoạn nào ICD Việt Nam trực tiếp làm tại xưởng, công đoạn nào phải do đơn vị chuyên trách thực hiện.
Tổng quan 6 bước sản xuất pallet gỗ
Sáu bước sản xuất pallet gỗ có thể diễn ra trong một nhà máy khép kín hoặc chia cho nhiều đơn vị: xưởng xẻ gỗ, đơn vị sấy và xử lý kiểm dịch, xưởng đóng pallet. Dù chia thế nào, thứ tự công đoạn và điểm kiểm soát vẫn giống nhau, và hiểu rõ chúng giúp bạn đánh giá chất lượng một chiếc pallet cũng như chọn nhà cung cấp phù hợp.
| Bước | Công đoạn | Thiết bị chính | Điểm kiểm soát |
|---|---|---|---|
| 1 | Nhập, chọn gỗ nguyên liệu | Kho bãi, thước, máy đo độ ẩm | Loài gỗ, đường kính, mắt chết, mục rỗng, hồ sơ nguồn gốc |
| 2 | Xẻ gỗ, sơ chế | Cưa CD, cưa đa lưỡi | Độ dày, chiều rộng nan theo bản vẽ |
| 3 | Sấy khô, xử lý ISPM 15 | Lò sấy, lò xử lý nhiệt có cảm biến lõi (tại đơn vị được cấp mã) | Độ ẩm nan; lõi gỗ 56 °C trong 30 phút nếu xử lý HT |
| 4 | Bào nhẵn, cắt kích thước | Máy bào 4 mặt, máy cắt ngang | Độ dày đồng đều, chiều dài từng loại nan |
| 5 | Đóng thành phẩm | Khuôn đóng (jig), súng bắn đinh hơi | Vị trí chi tiết, số đinh mỗi mối, khoảng cách đinh tới mép |
| 6 | Hoàn thiện, kiểm tra chất lượng | Thước, máy đo độ ẩm | Kích thước, đường chéo, đinh lồi, dấu IPPC |
Bước 1: Nhập và lựa chọn gỗ nguyên liệu
Bước đầu tiên là chọn gỗ tròn đủ đường kính, thân thẳng, ít mắt chết, không mục rỗng và có hồ sơ nguồn gốc hợp pháp; chất lượng pallet bắt đầu từ chất lượng gỗ. Gỗ nguyên liệu phổ biến là gỗ thông và gỗ keo dạng cây tròn, được nhập về bãi và kiểm tra trước khi đưa vào xẻ. Nguồn gốc gỗ hợp pháp là yêu cầu chúng tôi luôn đặt lên đầu khi làm việc với nhà cung cấp gỗ.
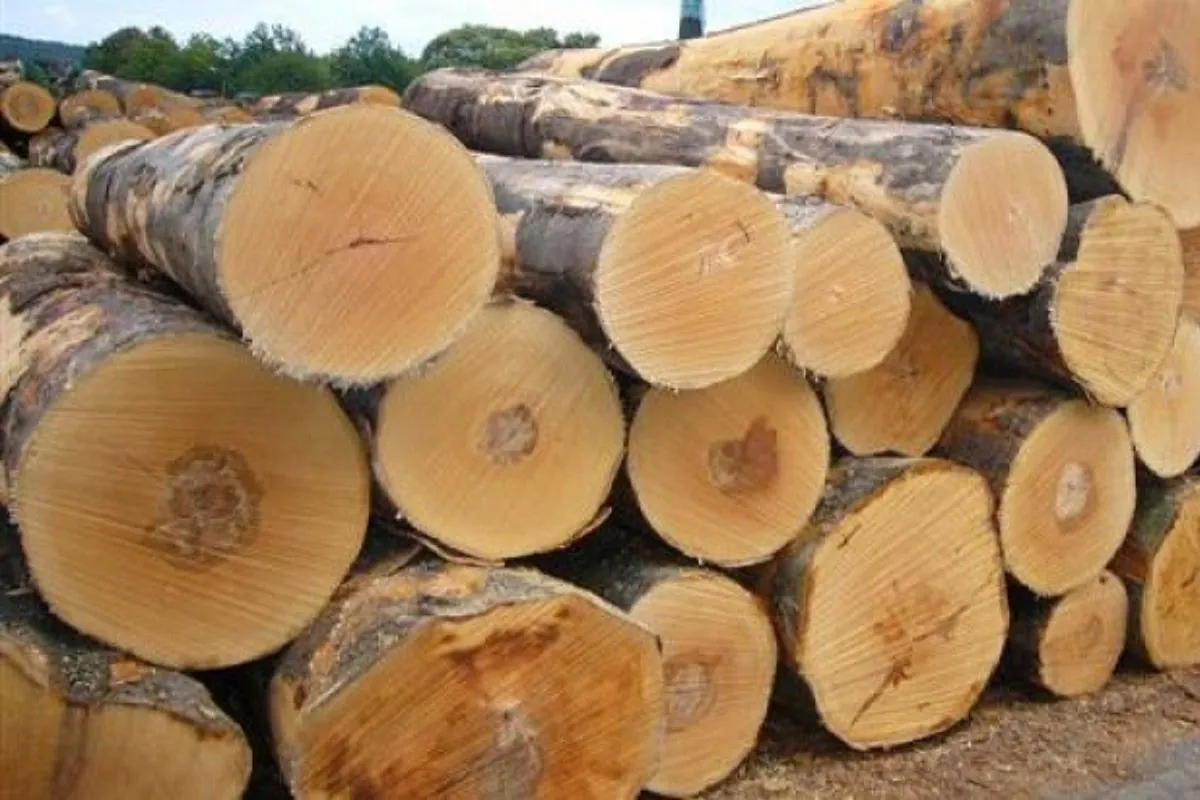
Mỗi loại gỗ cho pallet một khối lượng và đặc tính khác nhau, nên cần chọn theo tải trọng hàng và thị trường đến. Gỗ thông radiata nhập khẩu có khối lượng riêng khoảng 515 kg/m³ ở trạng thái khô theo The Wood Database: nhẹ, thẳng thớ, ít mắt, hợp hàng nhẹ và hàng đi máy bay. Gỗ cao su khoảng 595 kg/m³, đầm và cứng hơn thông, nhưng dễ bị nấm biến màu và mọt nên phải tẩm và sấy ngay sau khi xẻ. Các loại keo trồng như keo lá tràm, keo lai, keo tai tượng có khối lượng riêng 0,57 - 0,59 g/cm³ theo TCVN 12619-2:2019, nguồn rừng trồng trong nước dồi dào; hai nguồn đo ở hai cơ sở độ ẩm khác nhau nên chỉ dùng để so sánh tương đối.
Bước 2: Xẻ gỗ và sơ chế
Ở bước này, gỗ tròn được xẻ thành phôi rồi xẻ tiếp thành nan pallet đúng độ dày và chiều rộng ghi trên bản vẽ kỹ thuật. Máy cưa xẻ (thường là cưa CD) tạo các khối gỗ vuông hoặc chữ nhật gọi là phôi gỗ; phôi được đưa vào máy cưa đa lưỡi để xẻ đồng loạt thành các thanh, gọi là nan pallet.
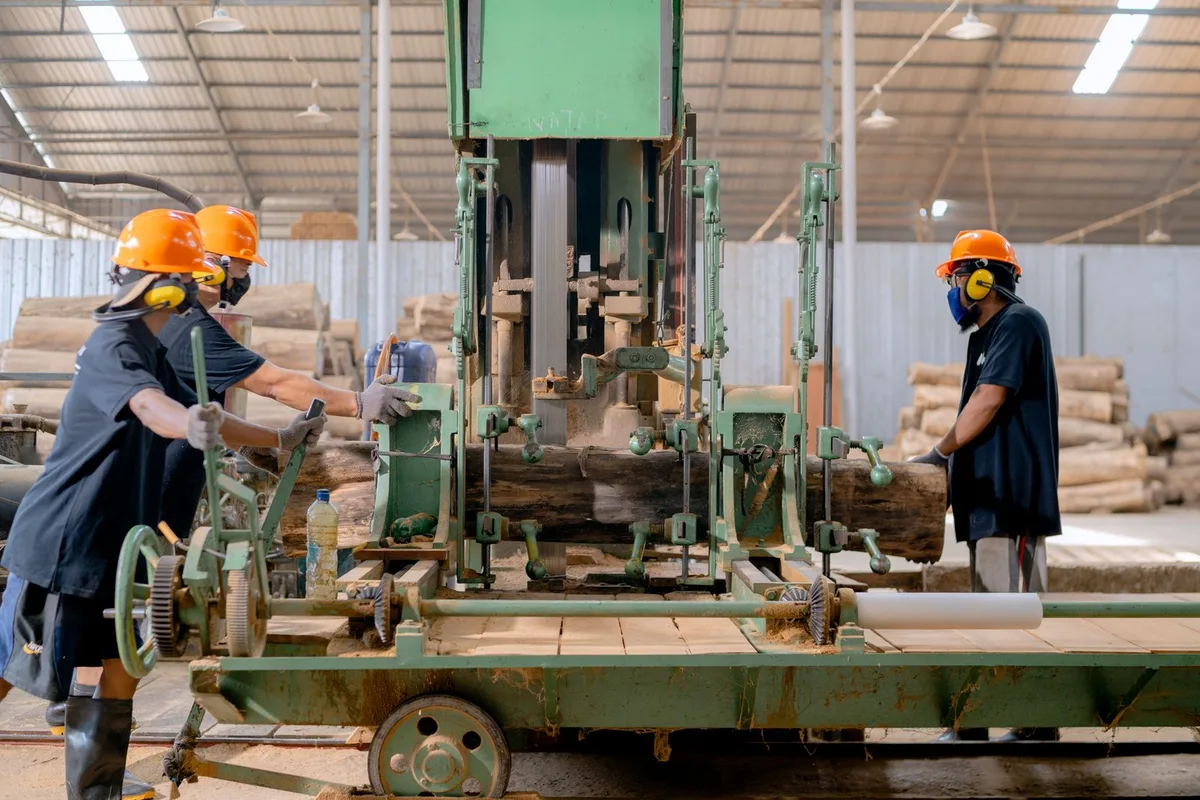
Độ dày nan được xẻ theo tải trọng thiết kế chứ không theo thói quen của xưởng. Ví dụ, theo quy định kỹ thuật của Hiệp hội Pallet châu Âu (EPAL), ván của pallet EUR dày 22 - 24 mm (ván dọc tới 25 mm), ván dọc không được còn bìa vỏ cây và không dùng gỗ dương (poplar). Nan xẻ xong được phân loại theo vị trí sử dụng: nan mặt trên, nan liên kết và ván đáy, cục kê.
Bước 3: Sấy khô và xử lý kiểm dịch (ISPM 15)
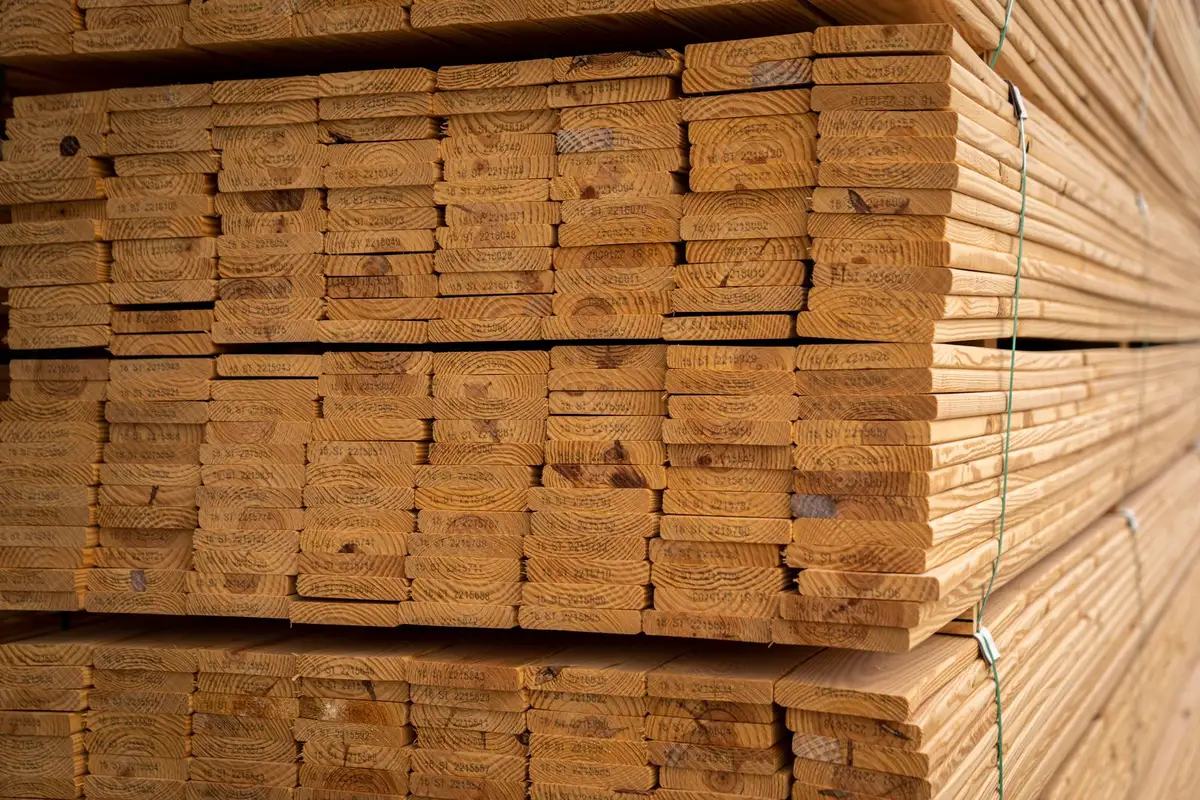
Ở bước này, nan gỗ được sấy về độ ẩm dưới 20% và, với pallet xuất khẩu, được xử lý theo ISPM 15, phổ biến nhất là xử lý nhiệt để lõi gỗ đạt tối thiểu 56 °C liên tục 30 phút. Đây là công đoạn quyết định độ bền và khả năng xuất khẩu của pallet, và là công đoạn cần lò cùng giấy phép riêng.
Sấy khô là xếp nan vào lò sấy công nghiệp để đưa độ ẩm gỗ xuống dưới khoảng 20%, giúp pallet ít nấm mốc, ít cong vênh, co ngót khi sử dụng và tăng độ cứng của gỗ. Xử lý nhiệt (Heat Treatment, HT) là biện pháp kiểm dịch thực vật: pallet hoặc nan được gia nhiệt cho tới khi tâm gỗ đạt tối thiểu 56 °C và giữ ít nhất 30 phút, nhằm diệt côn trùng, sâu bệnh đang ẩn trong gỗ. Pallet gỗ đi kèm hàng xuất khẩu bắt buộc phải qua một trong các phương pháp xử lý được ISPM 15 công nhận.
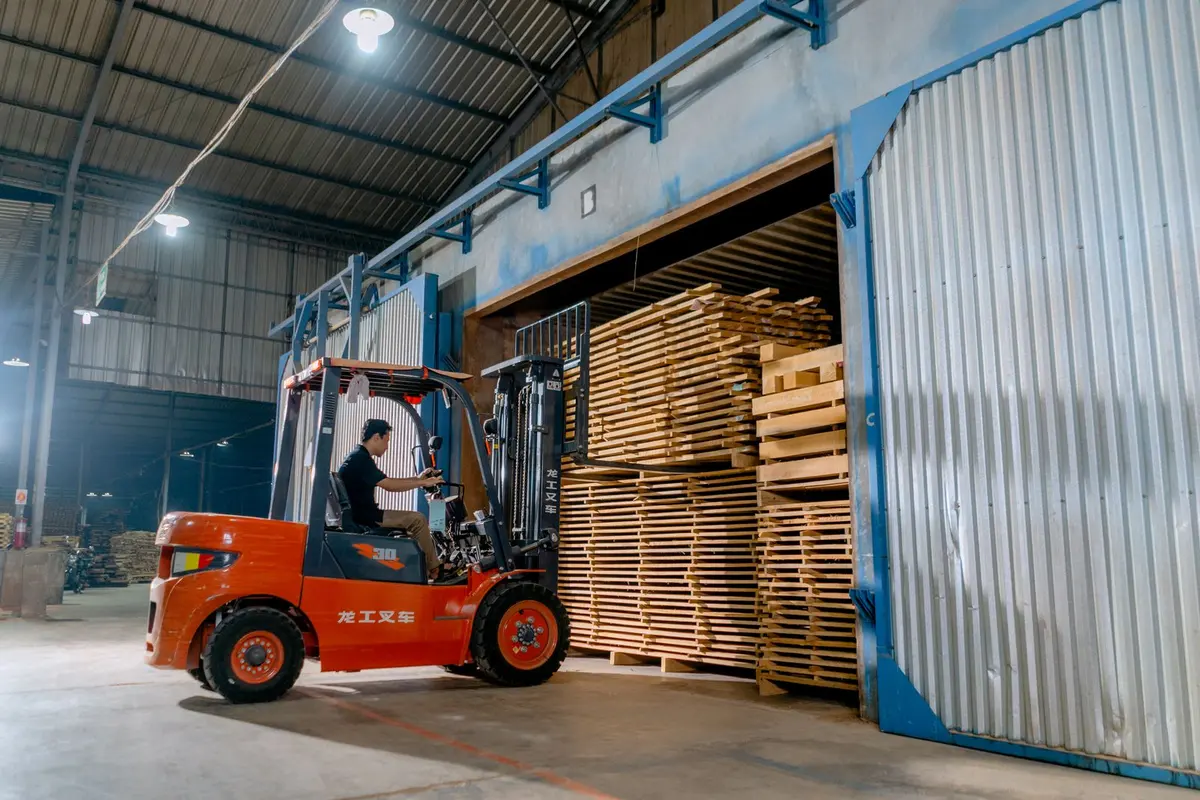
Trước khi vào lò, nan gỗ được xếp thành từng chồng có thanh kê tạo khe thoáng để hơi nóng lưu thông đều qua mọi mặt nan. Gỗ tươi có thể chứa lượng nước từ khoảng 30% đến hơn 200% khối lượng gỗ khô tùy loài (USDA Wood Handbook), nên thời gian sấy thay đổi nhiều: theo Viện Nghiên cứu Lâm nghiệp Malaysia (FRIM), ván gỗ cao su dày 30 mm sấy lò về độ ẩm 8 - 10% mất khoảng 7 - 9 ngày.
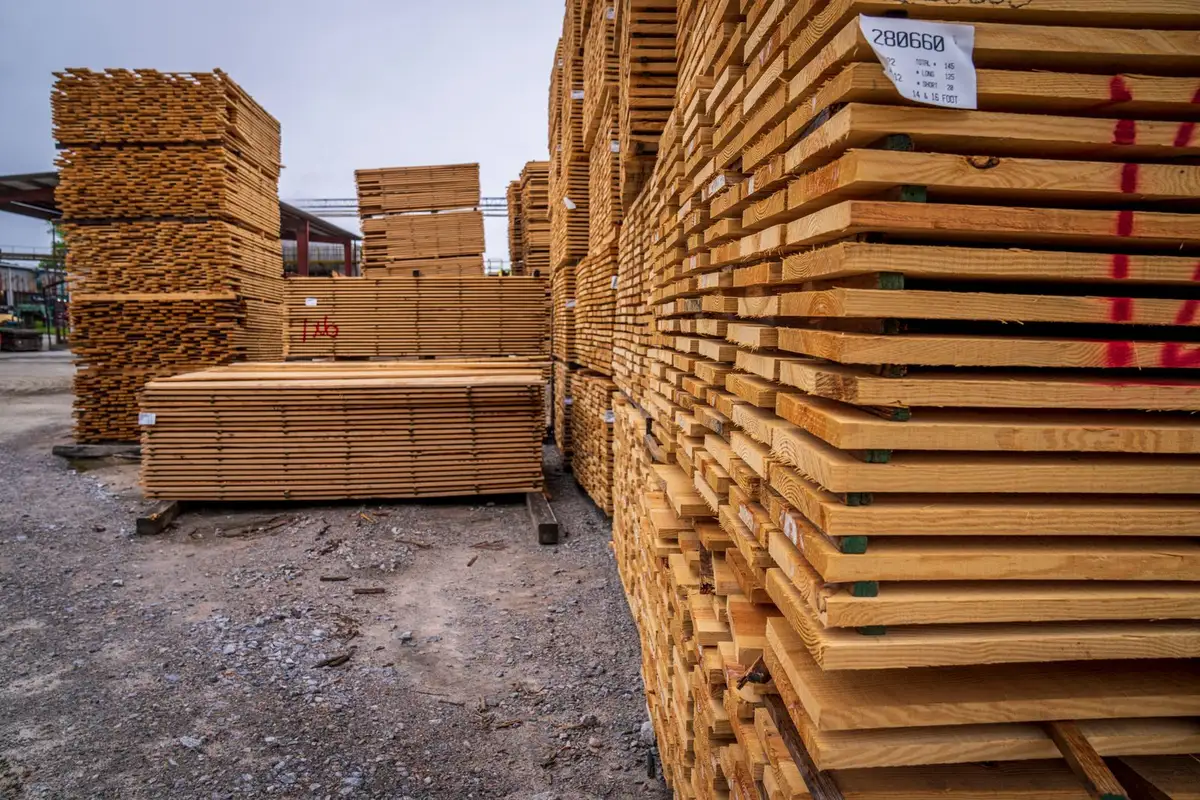
ISPM 15 công nhận 4 phương pháp xử lý, mỗi phương pháp có một mã riêng trên dấu. Sấy lò thông thường (KD) không phải một mã xử lý: nó chỉ được coi là HT khi đạt đúng thông số nhiệt độ và thời gian của HT.
| Phương pháp | Mục đích | Thông số chính | Mã trên dấu |
|---|---|---|---|
| Sấy lò (KD) | Giảm độ ẩm, chống nấm mốc, cong vênh | Độ ẩm nan thường dưới 20% | Không có mã riêng; được coi là HT nếu đạt thông số HT |
| Xử lý nhiệt | Diệt sinh vật gây hại theo ISPM 15 | Lõi gỗ tối thiểu 56 °C liên tục 30 phút | HT |
| Gia nhiệt điện môi (vi sóng, sóng radio) | Diệt sinh vật gây hại theo ISPM 15 | 60 °C trong 1 phút liên tục trên toàn tiết diện gỗ | DH |
| Xông methyl bromide | Diệt sinh vật gây hại bằng hóa chất | Theo lịch liều lượng trong Phụ lục 1 ISPM 15 | MB |
| Xông sulfuryl fluoride | Diệt sinh vật gây hại bằng hóa chất | Theo lịch liều lượng; gỗ có tiết diện nhỏ nhất không quá 20 cm | SF |
Pallet EPAL sản xuất mới được xử lý nhiệt theo ISPM 15 ngay trong quy trình sản xuất từ tháng 1/2010, theo Hiệp hội Pallet châu Âu (EPAL). Với pallet thông thường, có thể xử lý nhiệt nan trước khi đóng hoặc xử lý cả pallet thành phẩm; dấu IPPC chỉ được đóng sau khi lô hàng đã đạt thông số xử lý. Với pallet ICD Việt Nam cần xử lý ISPM 15, bước này được thực hiện qua đơn vị xử lý có giấy phép, và mã cơ sở trên dấu là mã của đơn vị đó.
Bước 4: Bào nhẵn và cắt kích thước
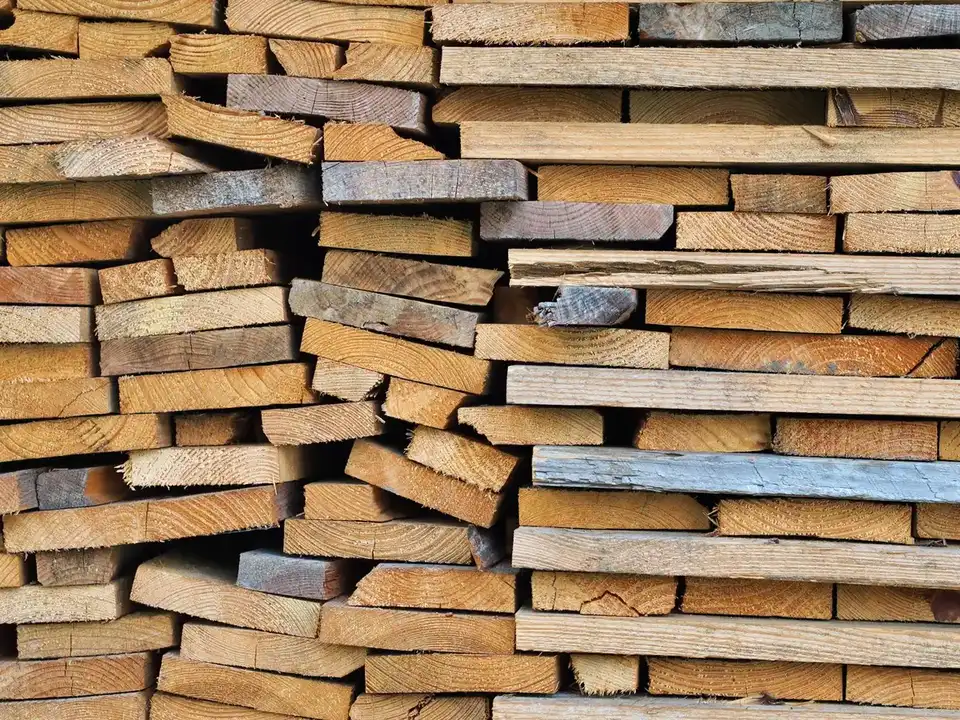
Bào và cắt quyết định độ đồng đều của pallet: nan lệch dày làm mặt pallet gồ ghề, cục kê lệch cao làm pallet bập bênh trên sàn và trên kệ. Nan sau khi sấy được đưa qua máy bào 4 mặt để làm nhẵn bề mặt, loại bỏ dằm gỗ và đưa độ dày về đồng đều, rồi chuyển sang máy cắt ngang để cắt chính xác chiều dài của từng loại chi tiết (nan mặt trên, nan liên kết, cục kê).
Bước 5: Đóng thành phẩm
Đóng thành phẩm là ghép nan và cục kê trên khuôn rồi bắn đinh theo đúng số lượng, vị trí quy định của mẫu pallet. Đây là công đoạn định hình sản phẩm: công nhân đặt các chi tiết vào khuôn đóng (jig) để chúng nằm đúng vị trí và khoảng cách, sau đó dùng súng bắn đinh hơi công nghiệp để liên kết. Đây cũng là công đoạn ICD Việt Nam trực tiếp làm tại xưởng.
Từ kinh nghiệm của tôi, chất lượng đinh và kỹ thuật đóng cũng quan trọng như chất lượng gỗ. Đinh xoắn (thân có rãnh xoắn) giữ trong gỗ tốt hơn đinh thân trơn nên liên kết ít bị bung, tụt khi pallet rung lắc trên xe và va chạm với càng nâng; đây là chi tiết nhỏ nhưng tạo khác biệt rõ về độ bền.
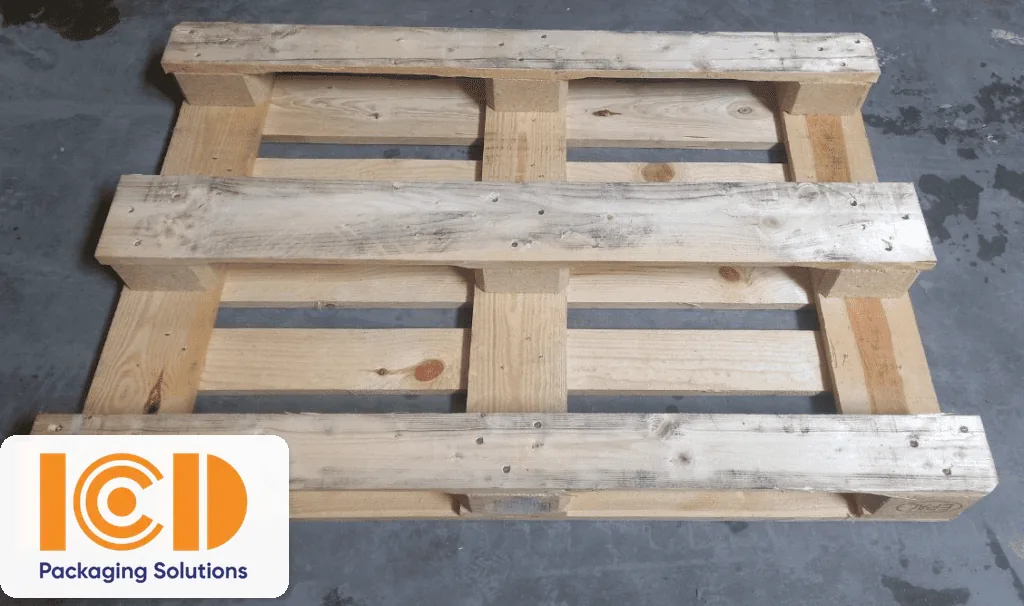
Số đinh và vị trí đinh được quy định theo từng mẫu pallet, không đóng tùy ý. Hai mẫu pallet phổ biến nhất thế giới là ví dụ cụ thể:
| Mẫu pallet | Kết cấu | Số đinh | Quy định đóng đinh |
|---|---|---|---|
| EPAL (EUR) 800 x 1200 x 144 mm | 11 ván, 9 cục | 78 | Vị trí cố định để giữ độ cứng đường chéo; đinh cách mép tối thiểu 20 mm; đinh được EPAL phê duyệt, đầu có ký hiệu 2 chữ |
| GMA 48 x 40 inch (1219 x 1016 mm) | 3 dầm, 7 ván trên, 5 ván dưới | 84 | Đinh xoắn dài 57 mm (2-1/4 inch); 3 đinh mỗi mối ở ván biên, 2 đinh mỗi mối ở ván giữa |
Pallet EPAL hoàn chỉnh nặng khoảng 25 kg, tải làm việc an toàn 1.500 kg và pallet dưới cùng chịu tối đa 5.500 kg khi xếp chồng hàng trên mặt sàn phẳng. Các con số này chỉ đạt được khi đóng đúng số đinh và đúng vị trí; với pallet theo bản vẽ riêng, tải trọng cần được tính lại theo tiết diện nan và số đinh thực tế.
Bước 6: Hoàn thiện và kiểm tra chất lượng (QC)
Bước cuối là chà các góc cạnh sắc, đóng dấu IPPC cho pallet xuất khẩu đã xử lý, rồi kiểm tra ngẫu nhiên lô hàng về kích thước, đinh, gỗ trước khi xuất xưởng. Dấu IPPC chỉ do đơn vị xử lý được cấp mã đóng, trên ít nhất hai mặt đối diện của pallet.
Các hạng mục kiểm tra dưới đây là những điểm thường dùng; người mua cũng có thể dùng chúng để nghiệm thu lô pallet khi nhận hàng:
- Kích thước: đo dài, rộng, cao và hai đường chéo; hai đường chéo chênh lệch rõ là pallet bị xô lệch.
- Độ ẩm: đo bằng máy đo độ ẩm gỗ cầm tay tại nhiều nan; trên 20% hoặc có vết mốc xanh, đen là chưa đạt.
- Đóng đinh: kiểm số đinh mỗi mối và sờ mặt pallet; thiếu đinh, đinh lồi đầu, đinh xuyên nứt ván là lỗi.
- Gỗ: quan sát nan và cục kê; còn vỏ cây, mắt chết lớn, nứt dọc hoặc mục là không đạt.
- Dấu ISPM 15: kiểm dấu trên hai mặt đối diện; thiếu dấu, dấu mờ hoặc sai mã phương pháp là không đạt.
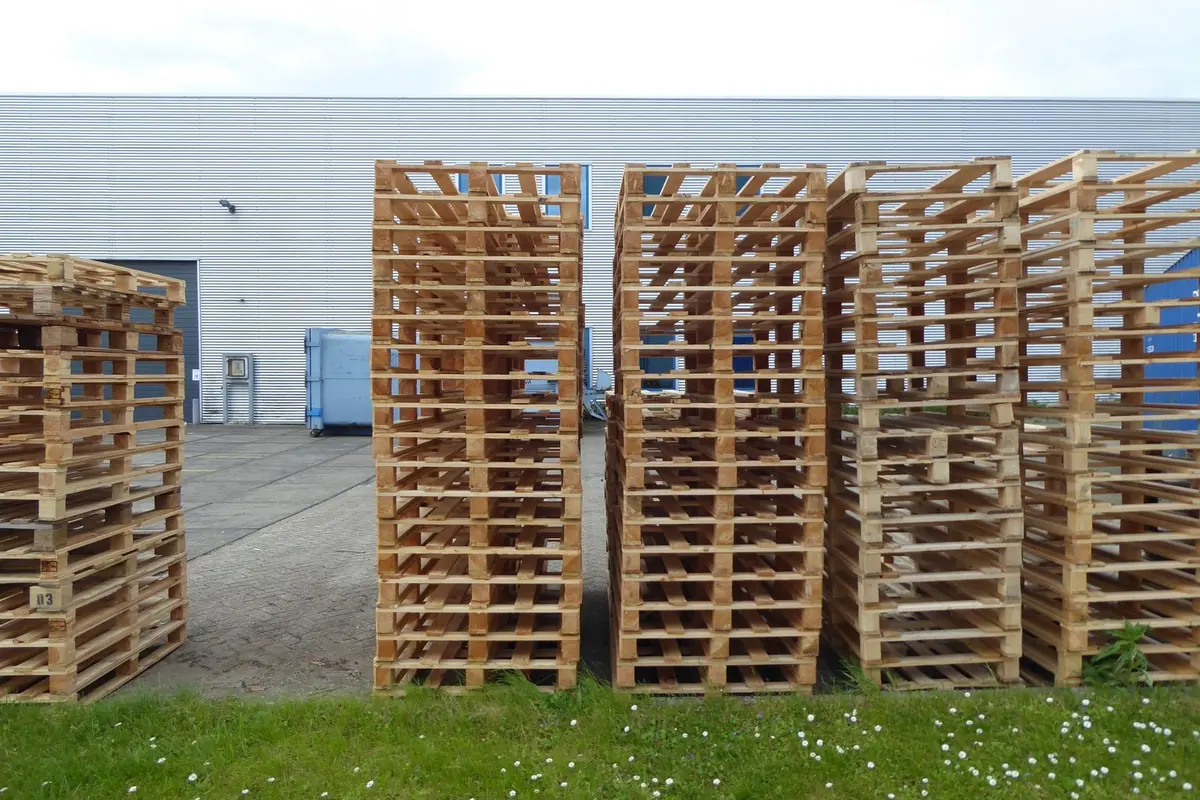
Sau kiểm tra, pallet thành phẩm cần được lưu trong kho khô, kê cách mặt đất và tránh mưa. Pallet đã sấy hoặc đã xử lý nhiệt vẫn có thể hút ẩm trở lại và mốc nếu để ngoài trời, vì ISPM 15 chỉ diệt sinh vật gây hại tại thời điểm xử lý, không giữ cho gỗ khô lâu dài và không ngăn sinh vật xâm nhập lại sau đó.
Xem thêm: bảng giá pallet gỗ.
Câu hỏi thường gặp
1. Xử lý nhiệt (HT) và sấy khô có giống nhau không?
Không. Sấy khô làm giảm độ ẩm của gỗ để tăng độ bền; xử lý nhiệt (HT) là biện pháp kiểm dịch thực vật nhằm diệt sinh vật gây hại theo ISPM 15. Một pallet có thể được sấy khô mà chưa đạt HT, và pallet đã HT cũng chưa chắc đã khô: ISPM 15 chỉ quy định nhiệt độ lõi gỗ và thời gian giữ nhiệt, không quy định độ ẩm sau xử lý. Sấy lò đạt đúng thông số nhiệt độ và thời gian của ISPM 15 thì được công nhận là HT.
2. Tại sao nên dùng đinh xoắn để đóng pallet?
Đinh xoắn có rãnh xoắn trên thân nên giữ trong thớ gỗ tốt hơn đinh thân trơn, giúp các mối liên kết của pallet vững hơn, chịu được rung lắc và va đập khi vận chuyển. Pallet GMA dùng đinh xoắn dài 57 mm; pallet EPAL dùng đinh được EPAL phê duyệt.
3. Thời gian sản xuất một lô pallet gỗ là bao lâu?
Thời gian phụ thuộc số lượng, độ phức tạp của bản vẽ và việc lô hàng có cần sấy hay xử lý ISPM 15 hay không, vì công đoạn sấy lò riêng có thể kéo dài nhiều ngày. ICD Việt Nam báo thời gian cụ thể khi nhận bản vẽ, số lượng và địa điểm giao.
4. Độ ẩm gỗ pallet bao nhiêu là đạt?
Nan gỗ pallet thường được sấy về độ ẩm dưới 20%. Trong phân tích thiết kế pallet của ngành pallet Mỹ, môi trường khô được tính với độ ẩm cân bằng không quá 19%; gỗ ẩm hơn dễ mốc, co ngót và làm lỏng đinh.
5. Pallet EPAL có bao nhiêu đinh?
Pallet EPAL (EUR) 800 x 1200 x 144 mm có 78 đinh, 11 ván và 9 cục, theo quy định kỹ thuật của Hiệp hội Pallet châu Âu. Vị trí từng đinh được quy định để giữ độ cứng đường chéo của pallet.
6. Xưởng sản xuất pallet gỗ cần những máy móc gì?
Một quy trình đầy đủ cần máy cưa xẻ gỗ tròn, cưa đa lưỡi, lò sấy, lò xử lý nhiệt có cảm biến đo nhiệt độ lõi gỗ, máy bào 4 mặt, máy cắt ngang, khuôn đóng pallet và súng bắn đinh hơi; xưởng sản lượng lớn có thể dùng dây chuyền đóng pallet tự động. Lò xử lý nhiệt chỉ được dùng để đóng dấu IPPC khi cơ sở đã được cơ quan bảo vệ thực vật cấp mã, vì vậy nhiều xưởng đóng pallet thuê đơn vị chuyên trách làm công đoạn này.
7. ICD Việt Nam có tự hun trùng, xử lý nhiệt pallet không?
Không. ICD Việt Nam đóng pallet gỗ tại xưởng; chúng tôi không có lò sấy, không tự hun trùng và không tự cấp chứng thư. Pallet cần xử lý ISPM 15 được xử lý và đóng dấu IPPC qua đơn vị có giấy phép, mã cơ sở trên dấu là mã của đơn vị đó.
Liên hệ đặt đóng pallet gỗ
Để được tư vấn mẫu pallet gỗ, gửi ICD Việt Nam kích thước, tải trọng hàng, số lượng và thị trường xuất khẩu. Chúng tôi có xưởng sản xuất, kho Hà Nội và xưởng miền Nam; giá: liên hệ báo giá, chiết khấu theo số lượng. Pallet gỗ không áp dụng bảo hành, được đổi trả trong 7 ngày.
Công ty TNHH Sản xuất Công nghiệp ICD Việt Nam
- Miền Bắc (kho Hà Nội): Tầng 3, Tòa nhà Thăng Long A1, Thôn Bầu, Xã Thiên Lộc, Hà Nội - 0983 797 186 / 090 345 9186 / 090 5859 186.
- Xưởng miền Nam: 551/212 Lê Văn Khương, Tân Thới Hiệp, Quận 12, TP.HCM - 098 6784 186.
- Email: sales@icdvietnam.com.vn. Zalo: Chat Zalo với ICD Việt Nam.
Nguồn tham khảo
- Hiệp hội Pallet Gỗ và Thùng chứa Quốc gia Hoa Kỳ (NWPCA), Uniform Standard for Wood Pallets.
- Công ước Bảo vệ Thực vật Quốc tế (IPPC), ISPM 15 Regulation of wood packaging material in international trade, Phụ lục 1 (4 phương pháp xử lý) và Phụ lục 2 (dấu).
- Ủy ban châu Âu, Requirements for wood packaging material and dunnage.
- Quy định kỹ thuật pallet EPAL Euro (kích thước, số ván, cục, đinh, tải trọng, xử lý nhiệt): Hiệp hội Pallet châu Âu (EPAL).
- Tiêu chuẩn kích thước và kết cấu pallet gỗ: Material Handling Industry (MHI) - Pallets.
- Phân tích kết cấu pallet GMA, số đinh, độ ẩm thiết kế - phần mềm Pallet Design System, NWPCA.
- Độ ẩm gỗ tươi - Wood Handbook: Wood as an Engineering Material, Phòng thí nghiệm Lâm sản, Bộ Nông nghiệp Hoa Kỳ (USDA).
- Sấy gỗ cao su - Timber Technology Bulletin No. 26, Viện Nghiên cứu Lâm nghiệp Malaysia (FRIM).
- Khối lượng riêng gỗ cao su, thông radiata - The Wood Database.
- Khối lượng riêng keo lá tràm, keo lai, keo tai tượng - TCVN 12619-2:2019 Gỗ - Phân loại - Phần 2: Theo tính chất vật lý và cơ học.
Đọc thêm: Ưu nhược điểm của máy rút màng co.