Mục lục
- Nguyên liệu: hạt LLDPE và lớp dính
- 6 bước từ hạt nhựa đến cuộn màng
- Cast và blown: khác nhau ở đâu và ảnh hưởng gì khi quấn
- Độ giãn tạo ra ở đâu: dây chuyền hay máy quấn?
- Từ quy trình đến nhãn cuộn: kiểm gì khi mua
- Kết luận
- Câu hỏi thường gặp về sản xuất màng PE
- Liên hệ tư vấn màng PE và máy quấn
- Nguồn tham khảo
Nội dung được ICD xem xét và cập nhật - Tuần 44/2026
Màng PE quấn pallet (stretch film) làm từ hạt LLDPE nóng chảy, đùn thành màng 8-50 micron theo một trong hai cách: đùn phẳng (cast), nhựa ra khuôn phẳng ở khoảng 220-280°C rồi nguội nhanh trên trục lạnh 20-40°C; hoặc đùn thổi (blown), nhựa ra khuôn tròn rồi thổi thành bong bóng. Sau đó màng được đo độ dày, cắt khổ (cuộn quấn pallet phổ biến khổ 500 mm) và cuộn lõi.
Bài này mô tả quy trình chung của ngành màng căng, dựa trên tài liệu kỹ thuật của hãng hạt nhựa, hãng máy đùn và tiêu chuẩn ASTM; bài không mô tả dây chuyền riêng của nhà máy nào, kể cả nơi sản xuất các cuộn mà ICD Việt Nam đang cung cấp.
Tóm tắt nhanh:
- Nguyên liệu chính là LLDPE, đồng trùng hợp ethylene với butene, hexene hoặc octene; lớp dính thêm PIB hoặc dùng nhựa tỷ trọng thấp.
- Cast: nguội nhanh, độ dày đều hơn, sản lượng cao, chi phí thấp hơn. Blown: bám dính tốt hơn nhưng chậm và kém đều hơn.
- Độ giãn khi quấn (100-300%) là khả năng có sẵn của màng, được kéo ra ở máy quấn hoặc dụng cụ quấn tay, không phải một công đoạn riêng của dây chuyền đùn.
- Khi mua, đòi nhãn cuộn ghi đủ độ dày, khổ, chiều dài, trọng lượng, và đối chiếu dung sai trong ASTM D4649.
Nguyên liệu: hạt LLDPE và lớp dính
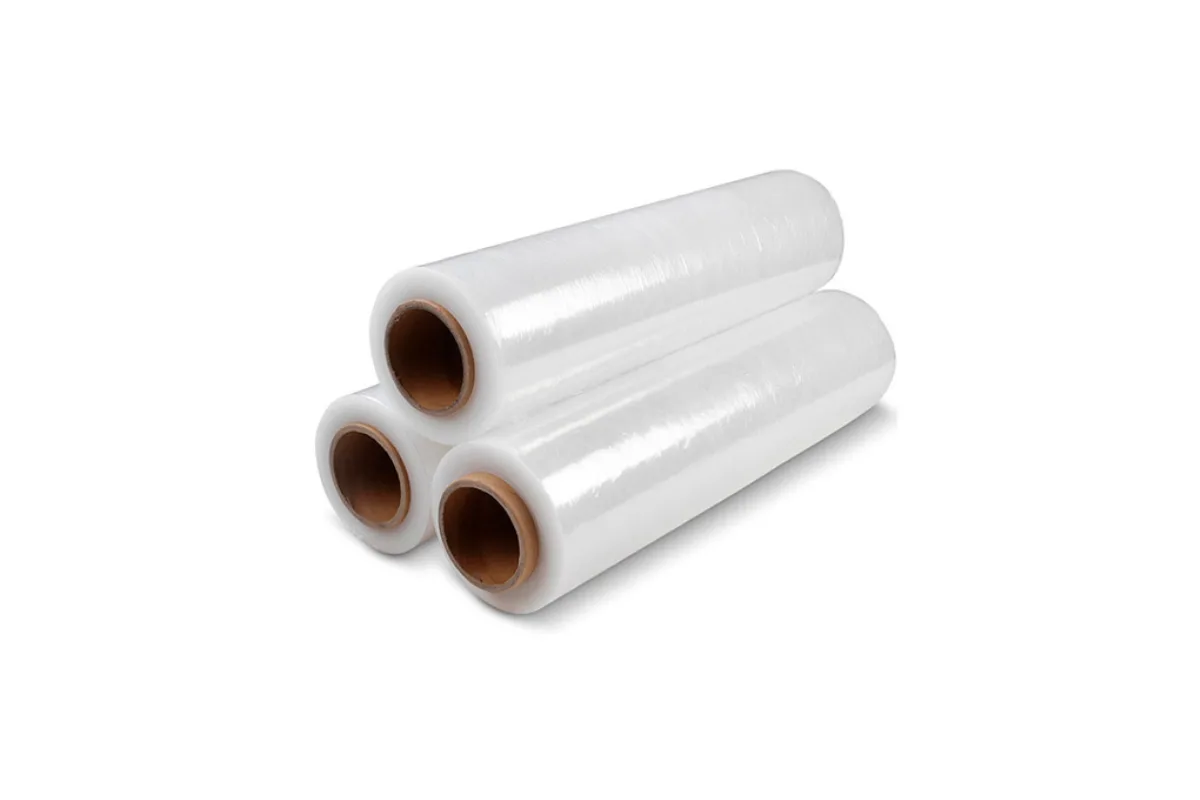
Vật liệu phổ biến nhất của màng căng là LLDPE (linear low-density polyethylene), tạo ra bằng cách đồng trùng hợp ethylene với butene, hexene hoặc octene. Theo Wikipedia, dùng hexene hoặc octene cho độ giãn khi đứt và độ chịu đâm thủng tốt hơn. Tỷ trọng LLDPE khoảng 0,917-0,930 g/cm³ theo British Plastics Federation.
Nhiều loại màng căng giãn khoảng 500% mới đứt nhưng khi dùng chỉ kéo 100-300%; phần giãn dự phòng đó là biên an toàn khi quấn.
Lớp dính: vì sao một mặt cuộn dính còn mặt kia thì không
Màng căng không dùng keo; độ dính (cling) đến từ lớp bề mặt, hoặc pha polyisobutylene (PIB) 2-8% vào LLDPE, hoặc dùng lớp nhựa tỷ trọng từ 0,90 g/cm³ trở xuống ở mặt dính. Sáng chế của Dow mô tả cấu trúc ba lớp, một mặt dính, mặt đối diện ít dính, để cuộn nhả màng êm mà màng vẫn tự bám vào chính nó khi quấn.
| Lớp | Tỷ lệ độ dày trong ví dụ của Dow | Vai trò |
|---|---|---|
| Mặt dính | 15% | Nhựa đồng nhất phân nhánh, tỷ trọng từ 0,90 g/cm³ trở xuống; làm màng bám vào nhau khi quấn. |
| Lõi chịu lực | 70% | LLDPE; quyết định độ bền kéo, độ giãn và chịu đâm thủng. |
| Mặt ít dính | 15% | Nhựa tỷ trọng cao hơn 0,90 g/cm³; cho cuộn nhả màng trơn, không dính vào con lăn. |
Một chi tiết hữu ích cho người mua: nghiên cứu về màng LLDPE pha PIB cho thấy độ dính tăng dần sau khi sản xuất, nhanh hơn khi cuộn nằm kho ở nhiệt độ cao hơn (thử ở 25, 35 và 45°C trong tối đa 28 ngày). Vì vậy cuộn vừa ra dây chuyền có thể chưa đạt độ dính cuối cùng. ASTM D4649 cũng khuyến nghị mặt dính quay vào trong khi quấn để các pallet không dính vào nhau.
6 bước từ hạt nhựa đến cuộn màng
Dù đùn phẳng hay đùn thổi, dây chuyền đều đi qua cùng một chuỗi: cấp liệu, nóng chảy, tạo màng, làm nguội, đo và cắt khổ, cuộn. Bảng dưới ghi các thông số có nguồn công bố; nhiệt độ cụ thể phụ thuộc mã hạt, thiết bị và tốc độ của từng nhà máy.
| Bước | Việc làm | Thông số có nguồn |
|---|---|---|
| 1. Cấp liệu và phối | Định lượng hạt lõi, hạt lớp dính và phụ gia vào từng máy đùn. | Ví dụ trong sáng chế Dow dùng 3 máy đùn cho cấu trúc 3 lớp. |
| 2. Nóng chảy và lọc | Trục vít nung chảy hạt thành khối nhựa đồng nhất, lọc tạp chất trước khi vào khuôn. | Cast với DOWLEX 2607G: nhiệt độ chảy 220-280°C. Blown với một mã LLDPE màng thổi: 190-230°C. |
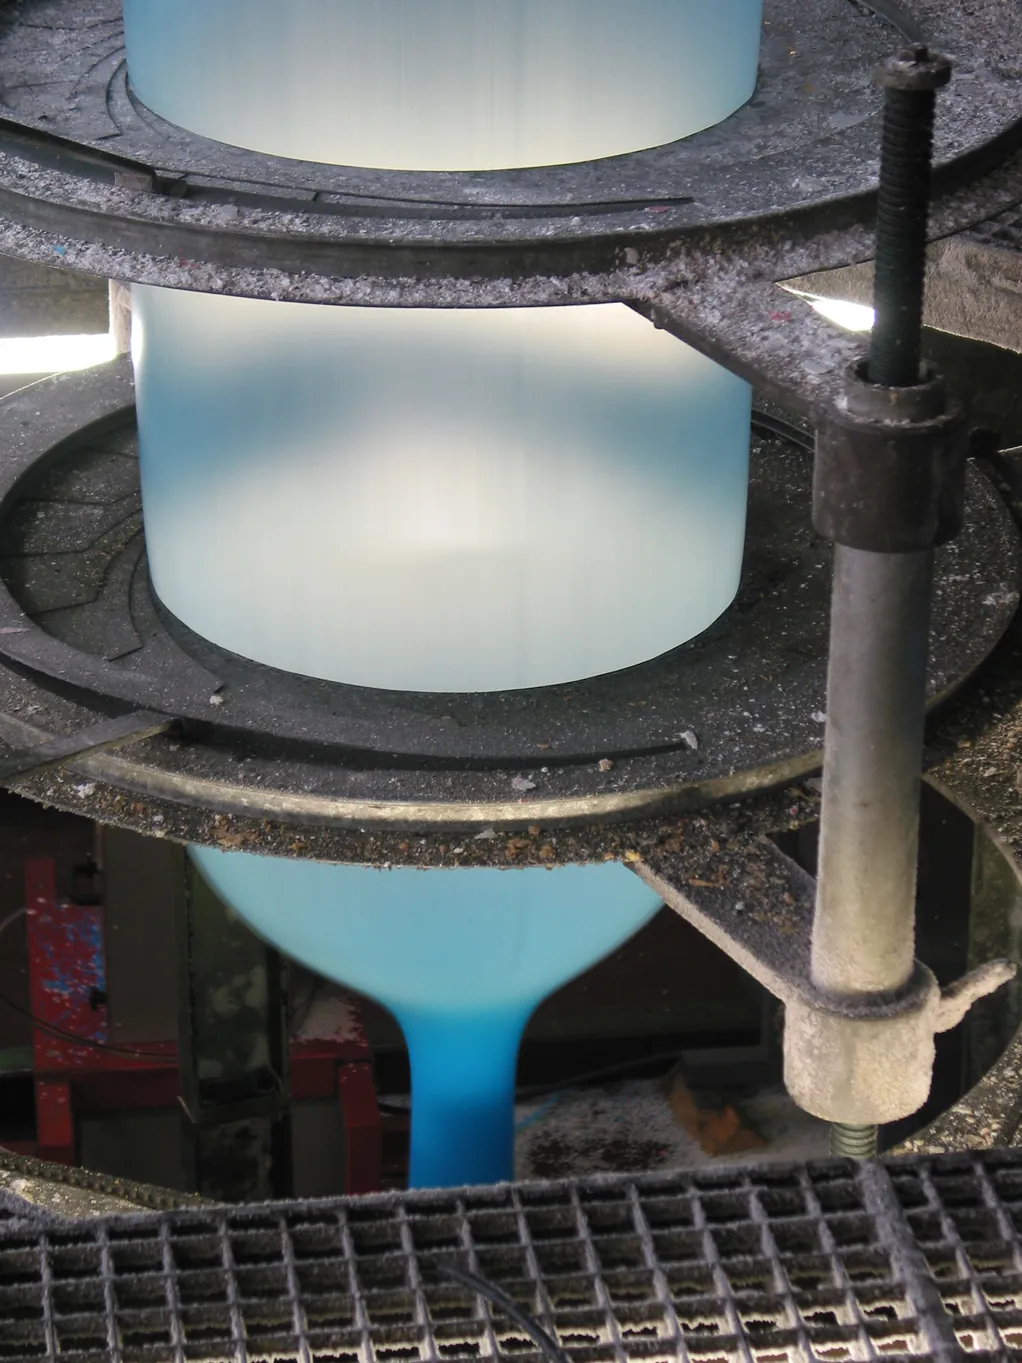
| 3. Tạo màng | Cast: khuôn phẳng đùn ra tấm màng mỏng. Blown: khuôn tròn đùn ống rồi thổi khí thành bong bóng. | Blown: tỷ lệ thổi (BUR) thường 2:1 đến 3:1 (Qenos). |
| 4. Làm nguội | Cast: màng rơi lên trục lạnh, dùng dao khí hoặc hộp chân không ghim màng sát trục. Blown: khí lạnh thổi quanh bong bóng. | Cast: trục lạnh 20-40°C. Blown: tốc độ sản xuất LLDPE bị giới hạn bởi giai đoạn làm nguội (Qenos). |
| 5. Đo độ dày, cắt khổ | Cảm biến đo độ dày liên tục, xén mép, cắt tấm màng rộng thành nhiều cuộn khổ hẹp. | Dây chuyền cast của SML có cấu hình cắt thành 3 x 500 mm hoặc 12 x 500 mm. |
| 6. Cuộn và lưu kho | Cuộn lên lõi, dán nhãn, đóng pallet. | Độ dính phát triển trong vài ngày đến vài tuần lưu kho (Small và cộng sự). |
Với dây chuyền cast, tốc độ rất cao: SML công bố các dây chuyền màng căng chạy đến 650-800 m/phút ở độ dày 8-50 micron. Dow ghi thông số thử với DOWLEX 2607G ở tốc độ 250 m/phút cho màng 10-35 micron, nghĩa là tốc độ và độ dày mục tiêu là hai biến cùng quyết định hạt nào phù hợp.
Cast và blown: khác nhau ở đâu và ảnh hưởng gì khi quấn
| Tiêu chí | Đùn phẳng (cast) | Đùn thổi (blown) |
|---|---|---|
| Khuôn | Khuôn phẳng (slot die) | Khuôn tròn (annular die) |
| Làm nguội | Nhanh, tiếp xúc trục lạnh | Chậm hơn, bằng khí thổi |
| Độ đều của độ dày | Dao động khoảng ±3-5% (PlasticsToday, trích SML) | Khoảng ±7-10% (cùng nguồn) |
| Độ dính | Kém hơn blown | Tốt hơn cast |
| Sản lượng và chi phí | Sản lượng mỗi giờ cao, chi phí thấp hơn | Sản lượng thấp hơn, chi phí sản xuất cao hơn |
Các nguồn cho con số dung sai khác nhau vì phương pháp đo khác nhau: ScienceDirect ghi cast có khuôn tự điều chỉnh đạt ±1-2% còn blown thường ±3-4%, trong khi PlasticsToday dẫn ±3-5% so với ±7-10%. Kết luận chung không đổi: cast cho độ dày đều hơn, nên màng ít chỗ mỏng yếu và ít đứt khi kéo nhanh; blown đổi lại bằng độ dính cao hơn.
Độ giãn tạo ra ở đâu: dây chuyền hay máy quấn?
Khả năng giãn nằm sẵn trong cấu trúc của màng LLDPE, còn việc kéo giãn thực tế diễn ra ở thiết bị quấn. Wikipedia mô tả máy quấn mâm xoay tạo độ giãn bằng cách quay hàng nhanh hơn tốc độ nhả màng, và có cả dụng cụ quấn tay kéo giãn trước bằng hai con lăn quay lệch tốc độ.
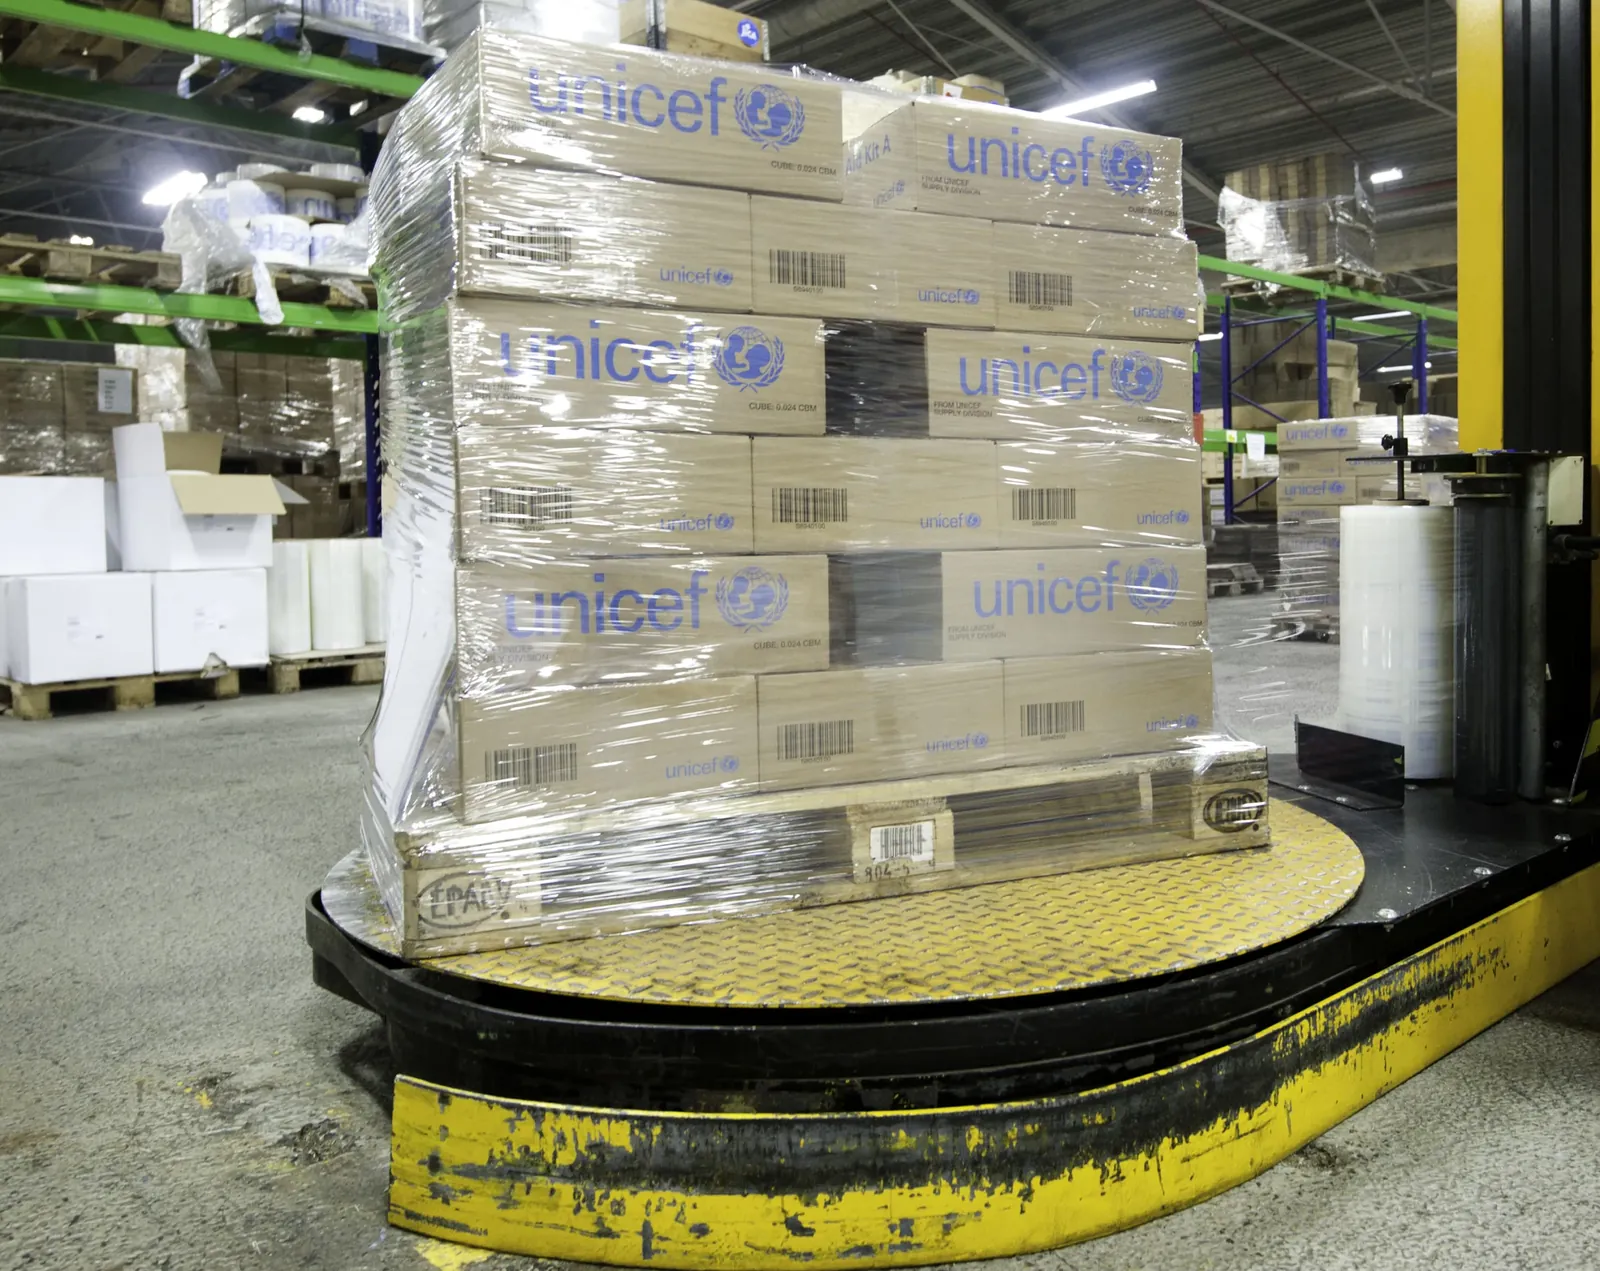
Với máy quấn có hệ thống kéo giãn trước, tỷ lệ này là thông số của máy: trên trang sản phẩm, ICD-T1650FZ và ICD-T1800FZ của ICD Việt Nam ghi khung màng kéo dài tối đa 250% để giảm lượng màng tiêu thụ. Độ giãn dùng được còn bị giới hạn bởi chính cuộn màng, nên màng có độ giãn khi đứt thấp hơn thì không nên chạy ở mức 250%; màng đứt giữa chừng khi vừa tăng tỷ lệ kéo thì hạ tỷ lệ xuống trước khi đổ lỗi cho nhà cung cấp.
Từ quy trình đến nhãn cuộn: kiểm gì khi mua
ASTM D4649 là hướng dẫn chọn và dùng màng căng cho hàng đặt trong nhà (kho, container, rơ-moóc), cho phép người mua và người bán thống nhất thông số mua bán. Bản D4649-20 nêu các dung sai sau, bạn có thể dùng làm căn cứ khi hỏi nhà cung cấp:
Tiêu chuẩn cũng yêu cầu khi đặt hàng nêu rõ độ dày, khổ, chiều dài mỗi cuộn, kích thước lõi và phân loại màng tay hay màng máy; nhãn cuộn cần có tên sản phẩm, độ dày, khổ, chiều dài, trọng lượng và số lô. Các phép thử hiệu năng gồm ASTM D882 (bền kéo, độ giãn), D5458 (độ dính), D5459 (đàn hồi), D1922 (chịu xé) và D5748 (chống đâm thủng).
| Hạng mục | Dung sai theo ASTM D4649-20 | Hiểu thế nào khi nhận hàng |
|---|---|---|
| Độ dày | Không lệch quá ±10% so với danh nghĩa tại bất kỳ điểm nào trên khổ rộng | Đo nhiều điểm ngang khổ, không chỉ một chỗ |
| Trọng lượng cuộn | ±7% với một cuộn; ±5% với lô trên 25 cuộn | Cân lô và so với số kg ghi trên nhãn |
| Chiều dài cuộn | Trong khoảng ±5% so với chiều dài ghi trên nhãn | Đo bằng bánh xe đếm khi nhả màng, không kéo căng |
| Đường kính cuộn | Trong khoảng ±5% so với đường kính danh nghĩa | Cuộn phải vừa trục máy quấn của bạn |
Ví dụ ghép quy trình với nhãn cuộn: cuộn ICD-MPE30 trên trang sản phẩm nặng 3,0 kg gồm 2,5 kg màng và 0,5 kg lõi, màng 17 micron khổ 500 mm. Với tỷ trọng LLDPE khoảng 0,92 g/cm³, mỗi kg màng khổ 500 mm dày 17 micron dài khoảng 128 m, nên cuộn này dài khoảng 320 m. Nếu chiều dài ghi trên nhãn lệch xa con số tính từ khối lượng, độ dày và khổ, đó là điểm cần hỏi lại. Cách đọc giá theo kg màng thực nằm ở bảng giá màng PE 2026; cách chọn độ dày và loại cuộn cho kho của bạn nằm ở bài cách chọn màng PE phù hợp.
Thông số từng mã màng PE cuộn tay và cuộn máy của ICD Việt Nam có trên trang sản phẩm; nhà máy sản xuất của từng cuộn cần xác nhận riêng với bộ phận bán hàng khi báo giá. Về thiết bị đi kèm, bạn có thể xem thêm máy quấn màng PE pallet, còn khái niệm nền của loại màng này nằm ở bài màng co PE là gì.
Kết luận
Quy trình sản xuất màng PE quấn pallet xoay quanh hạt LLDPE, cấu trúc nhiều lớp và cách tạo màng: cast cho độ dày đều và sản lượng cao, blown cho độ dính cao hơn. Độ giãn dùng được là khả năng của màng, kéo ra ở máy quấn. Người mua nên dựa vào nhãn cuộn và dung sai ASTM D4649 thay vì chỉ so con số micron.
| Thông số cần nhớ | Giá trị có nguồn |
|---|---|
| Nhiệt độ chảy hạt cast (DOWLEX 2607G) | 220-280°C |
| Trục lạnh khi đùn cast | 20-40°C |
| Nhiệt độ chảy một mã LLDPE màng thổi | 190-230°C |
| Tỷ lệ thổi (BUR) thường dùng | 2:1 đến 3:1 |
| Độ giãn màng khi đứt / khi dùng | khoảng 500% / 100-300% |
| Dung sai độ dày theo ASTM D4649-20 | ±10% tại một điểm |
Câu hỏi thường gặp về sản xuất màng PE
Nhiệt độ nóng chảy hạt nhựa khi sản xuất màng PE là bao nhiêu?
Tùy mã hạt và phương pháp đùn. Dow ghi hạt DOWLEX 2607G cho màng căng cast chạy ở nhiệt độ chảy 220-280°C, trục lạnh 20-40°C; một mã LLDPE dùng cho màng thổi (Flexirene FG 20 F) khuyến nghị 190-230°C. Nhà máy thực tế chọn nhiệt theo hạt, thiết bị và tốc độ.
Quy trình sản xuất màng PE gồm mấy bước?
Có thể tóm thành 6 bước: cấp liệu và phối, nóng chảy và lọc, tạo màng, làm nguội, đo độ dày và cắt khổ, cuộn và lưu kho. Phần khác nhau lớn nhất giữa các nhà máy là bước tạo màng và làm nguội của cast so với blown.
Màng căng có được kéo giãn sẵn khi sản xuất không?
Khả năng giãn có sẵn trong cấu trúc LLDPE (nhiều loại giãn khoảng 500% mới đứt); việc kéo giãn khi quấn diễn ra ở máy quấn hoặc dụng cụ quấn tay có kéo giãn trước, với độ giãn dùng khoảng 100-300% theo Wikipedia.
Vì sao cuộn mới sản xuất đôi khi chưa dính?
Với màng pha PIB, độ dính tăng dần sau khi sản xuất và nhanh hơn khi lưu kho ở nhiệt độ cao hơn (thử ở 25, 35, 45°C đến 28 ngày). Nên kiểm độ dính trên cuộn đã lưu kho đủ lâu và hỏi nhà cung cấp cuộn là một mặt dính hay hai mặt dính.
Cast hay blown tốt hơn cho quấn pallet?
Cast đều hơn và rẻ hơn, hợp quấn máy khối lượng lớn; blown dính tốt hơn nhưng chậm và chi phí sản xuất cao hơn. Không có loại tốt tuyệt đối: hãy thử mẫu trên chính pallet của bạn.
ICD Việt Nam có tự sản xuất màng PE không?
Bài này mô tả quy trình chung của ngành, không mô tả dây chuyền của nhà máy nào. ICD Việt Nam cung cấp màng PE cuộn tay và cuộn máy; nếu cần biết nguồn gốc nhà máy của một mã cuộn cụ thể, hãy hỏi trực tiếp qua hotline 0983 797 186 khi xin báo giá.
Liên hệ tư vấn màng PE và máy quấn
Gửi cho chúng tôi loại hàng, kích thước pallet và sản lượng mỗi ngày; ICD Việt Nam tư vấn loại màng và máy quấn phù hợp. Máy quấn màng ICD: Tất cả model ICD.
Công ty TNHH Sản xuất Công nghiệp ICD Việt Nam
- Miền Bắc (kho Hà Nội): 0983 797 186 / 090 345 9186 / 090 5859 186.
- Miền Nam (xưởng): 098 6784 186.
- Email: sales@icdvietnam.com.vn.
Nguồn tham khảo
- Stretch wrap, Wikipedia (LLDPE, cast và blown, độ giãn, các loại máy quấn).
- Polyethylene (Low Density) LDPE, LLDPE, British Plastics Federation (tỷ trọng).
- DOWLEX 2607G Polyethylene Resin (datasheet), Dow (nhiệt độ chảy, trục lạnh, dải độ dày).
- Cast film extrusion covers wide range of markets, PlasticsToday (dung sai độ dày, dẫn SML).
- Stretch wrap film lines, SML (độ dày, tốc độ, cấu hình khổ).
- Cast Film Extrusion, ScienceDirect Topics.
- Blown film extrusion technical guide, Qenos.
- Flexirene FG 20 F datasheet, Versalis.
- Polyisobutylene concentration and extrusion conditions in stretch and cling film, Small và cộng sự, Journal of Plastic Film and Sheeting.
- Stretch cling film and fabrication method, Dow, sáng chế US 5955205.
- ASTM D4649-20 Standard Guide for Selection and Use of Stretch Wrap Films, ASTM International (bản xem trước trên iTeh Standards).
- Thông số máy ICD-T1650FZ, ICD-T1800FZ và cuộn ICD-MPE30 trên trang sản phẩm ICD Việt Nam, tra cứu tháng 10/2026.